发布于:2026-10-29 00:00:00
更新于:
支撑单元 · 轴端接口
把丝杠工作段与支撑安装段分开核对
同一根滚珠丝杠上,螺纹工作段、轴承位和驱动轴伸可以具有不同直径。本文用真实手册实例,把型号、轴端图和装配接口串成一套可执行的核对流程。
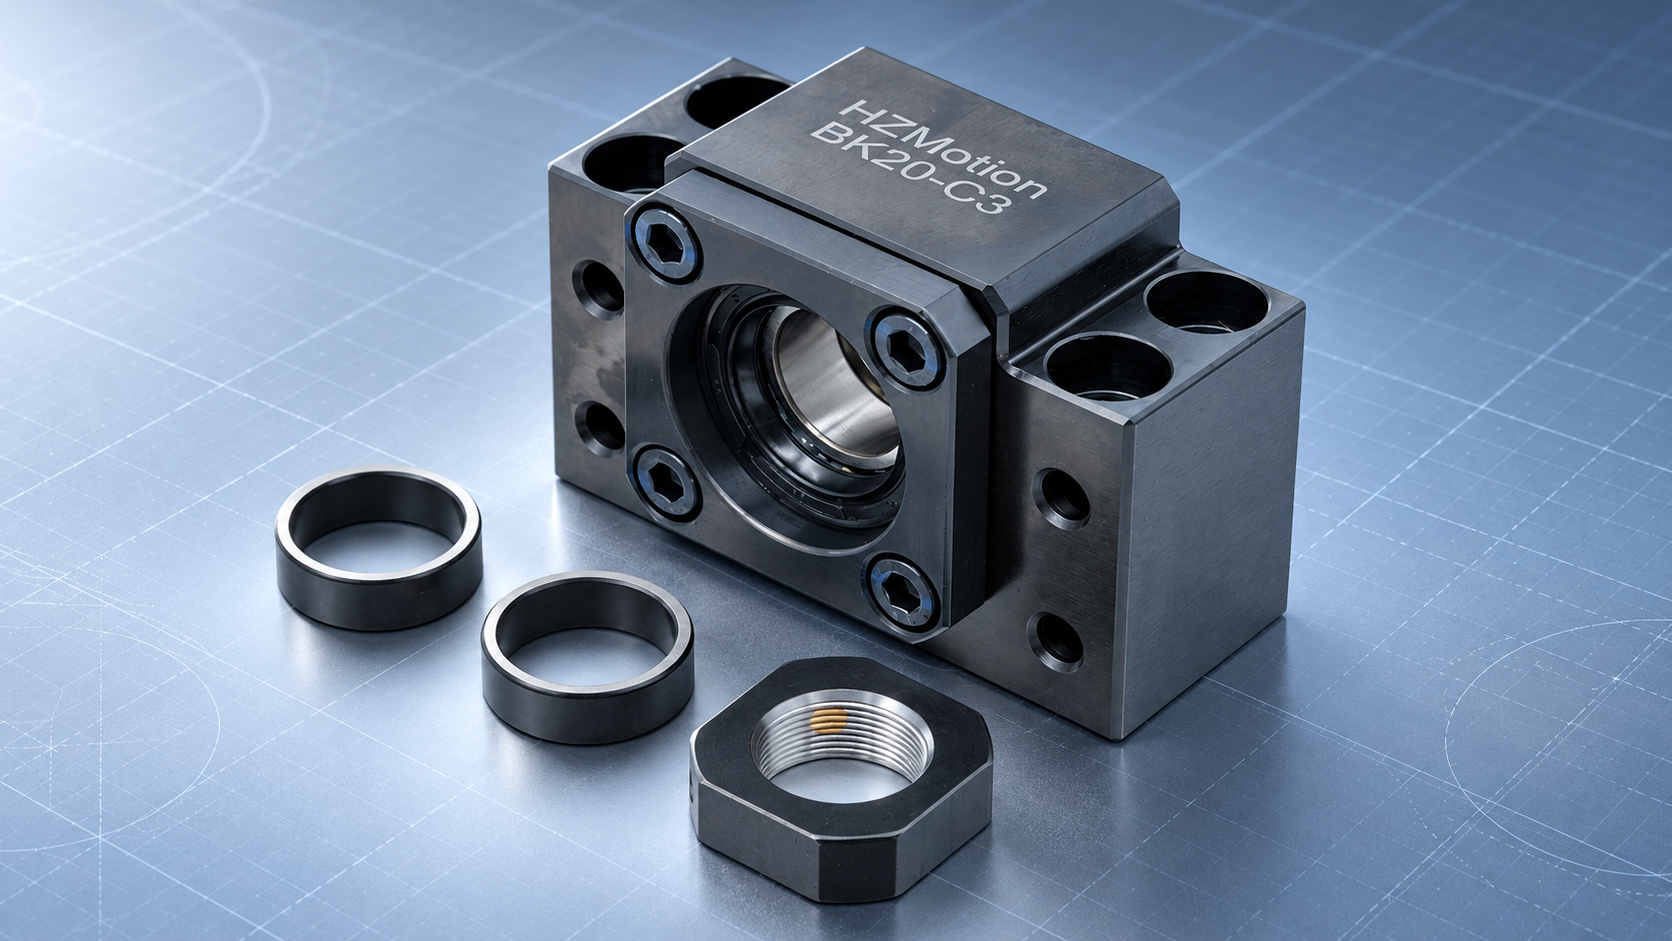
01 / 先分清尺寸
一根丝杠上,几种直径承担不同任务
拿到一根公称直径 16 mm 的滚珠丝杠,采购单上却写着 BK12,这两项不一定矛盾。公称直径描述丝杠螺纹工作段,支撑单元面对的是经过加工的轴承安装段。把这两个位置分开看,型号匹配就清楚了。真正需要确认的不是“数字一样”,而是各段轴端能否按图完成定位、夹紧、密封和传动。
| 尺寸或标记 | 实际位置与作用 | 应与什么核对 |
|---|---|---|
| 丝杠公称直径 | 螺纹工作段的规格参数,关联承载、刚性与速度校核 | 丝杠选型计算和螺母规格 |
| 轴承位直径 d₁ | 支撑单元轴承内圈配合的轴颈 | 具体支撑型号的轴端图与配合要求 |
| 轴肩与定位端面 | 决定内圈、套筒等零件的轴向接触位置 | 肩高、有效支承面、圆角及尺寸链 |
| 锁紧螺纹 M | 安装锁紧螺母并形成规定的轴向夹紧关系 | 螺纹直径、螺距、有效长度与退刀位置 |
| 驱动端轴径及轴伸 | 联轴器连接的外伸段 | 轮毂孔径、夹持长度、键或其他连接形式 |
| 支撑侧轴端 | 与支撑侧轴承及轴向定位结构配合 | 支撑侧专用图,不能照抄固定侧轴端 |
这些尺寸之间有关联,但不能互相代替。联轴器孔径合适,只证明了一个接口;轴承位能穿入,也不能证明轴肩、锁紧螺纹和套筒已经匹配。工程图应给出完整轴端,而采购和检验记录也应使用同一图号、同一版本。
本文讨论型号与几何接口的匹配。承载能力、寿命、临界转速、压杆稳定性和所需刚性仍需按工况分别校核;几何上装得下,不等于工况上选得对。
02 / 手册实例
用 BK 系列看懂型号与轴端的关系
华准《轴承座》中文手册第 7.1 节给出了 BK 固定侧支撑单元与对应丝杠轴端设计。下面仅摘取四行用于说明读表方法。表中的“适用滚珠丝杠直径”是手册列出的匹配范围,不能脱离载荷、行程、安装方式和轴端图,直接变成整轴选型结论。
| 固定侧型号 | 手册列出的丝杠公称直径 / mm | 轴承位 d₁ / mm | 该轴端图的锁紧螺纹 M |
|---|---|---|---|
| BK10 | 12 / 14 / 15 | 10,图示公差带 g6 | M10×1 |
| BK12 | 14 / 15 / 16 | 12,图示公差带 g6 | M12×1 |
| BK15 | 18 / 20 | 15,图示公差带 g6 | M15×1 |
| BK17 | 20 / 25 | 17,图示公差带 g6 | M17×1 |
以 BK12 为例,12 对应这张表的轴承位直径,而不是要求丝杠螺纹工作段也做成 12 mm。手册同时列出了 14、15、16 mm 的适用丝杠直径。反过来,公称直径 20 mm 在表内既出现在 BK15 行,也出现在 BK17 行;这说明公称直径本身不足以唯一确定支撑单元。
读到 g6 时,也不要把它当作所有丝杠轴承位的通用公差。这里引用的是这份手册、这个系列的轴端图。其他支撑系列、不同轴承结构或专用精度要求,应重新核对对应图纸。加工尺寸的上下极限应按适用标准和图纸确定,不能把“12 g6”简写成“实测做到 12.000 mm 就行”。
数据来源:华准《轴承座》中文手册第 7.1 节,PDF 第 13 页。完整图纸还包含轴段长度、套筒长度及安装尺寸;上表不能单独作为加工图。查看支撑单元手册。
03 / 匹配顺序
先选承载结构,再冻结完整轴端
比较省返工的顺序,是把性能选型和几何匹配分成两步,再用同一份接口记录把它们连起来。先让支撑结构满足工况,再让轴端与已选结构一一对应。把已经加工好的轴端当作唯一条件倒推型号,往往会漏掉刚性、轴向定位或安装空间。
- 确认整轴工况记录轴向载荷、移动质量、加速度、速度、行程、安装姿态及精度目标;明确驱动侧与支撑侧。
- 确定支撑形式和完整型号结合轴向载荷路径、安装空间、机座接口选择系列与规格;完整记录后缀、精度或其他约定配置。
- 取得两端对应的轴端图分别核对固定侧与支撑侧,确认轴承位、轴肩、螺纹、退刀槽、轴伸以及轴向定位结构。
- 把联轴器与安装座一起放入尺寸链核对驱动端有效夹持段、两轴端间距、联轴器工具空间和支撑座安装基准。
- 冻结图号并完成双向确认丝杠供方按确认的轴端图加工,支撑单元供方按完整型号供货;装配和检验沿用同一版本。
已有设备维修时,拆下来的旧件可以帮助识别,但不能代替原图。轴颈磨损、非标准套筒、临时改制和旧版零件都可能让“照着量一遍”产生误差。优先找回原图号、完整物料编码和装配记录;实物测量用于验证和补齐缺项。
性能条件 → 支撑结构与型号 → 两端轴端图 → 联轴器与安装尺寸链
这是核对顺序,不是计算公式。每一步都要留下可追溯的图号、版本和实测依据。04 / 接口闭环
把“能套进去”变成“能按图装好”
支撑单元的轴向夹紧通常涉及轴肩、轴承内圈、套筒和锁紧螺母等接触面。任意一处提前顶住,都可能使螺母已经拧到位,而预期接触面仍未贴合。几何匹配应同时查看径向配合与轴向接触,不宜只用卡尺确认一个轴径。
| 核对部位 | 需要共同检查的内容 | 典型遗漏及后果 |
|---|---|---|
| 轴承位与入口 | 直径及公差带、有效长度、倒角、表面状态 | 入口毛刺或超差使装配力异常,强行压入可能损伤配合面 |
| 轴肩与内圈端面 | 肩高、端面基准、圆角与轴承倒角的避让 | 圆角先接触,定位端面尚未贴合 |
| 套筒与密封位置 | 套筒规格、方向及接触关系,密封工作的轴段 | 错装后改变尺寸链,或使密封落在不适当表面 |
| 锁紧螺母与螺纹 | 螺距、有效螺纹、退刀空间、工具可达性 | 螺母到达螺纹尽头或退刀区,仍未压实规定零件 |
| 驱动轴伸与联轴器 | 轮毂孔径、有效夹持长度、轴端间距与装拆空间 | 轴端相顶、夹持落在倒角或退刀段 |
| 支撑侧与机座 | 支撑侧图纸、轴向定位方式、中心高及孔位 | 只匹配固定侧,遗漏另一端轴承或机座接口 |
组配轴承的预紧关系与丝杠轴端的夹紧关系也要区分。支撑单元内部已经确定的轴承组配,不能通过随意增加锁紧螺母扭矩来“补偿”轴端尺寸不合。若按规定步骤装配后启动扭矩或转动阻力明显增加,应停止继续加力,检查接触、同轴关系和尺寸链。
对于固定—支撑结构,还应确认设计通过什么位置和配合实现所需的轴向约束或热位移适应。不能仅凭“支撑侧”三个字,就擅自取消挡圈、改变配合或夹紧方式。它们属于完整结构的一部分,应按该型号与整轴装配图执行。
05 / 订货与复核
让供应、加工和装配使用同一张记录
一份有效的匹配记录应能回答三个问题:买什么、加工成什么、装好后检查什么。下面的内容可以直接加入询价或图纸会签表。若某项尚未明确,就标为待确认,而不是默认为与旧件相同。
| 记录项 | 应填写的信息 | 确认责任与证据 |
|---|---|---|
| 丝杠工作段 | 公称直径、导程、精度、有效行程及工作载荷 | 机械设计提供选型条件 |
| 两端支撑单元 | 固定侧和支撑侧完整型号,配置或后缀 | 供货清单与对应手册/确认图 |
| 轴端加工图 | 左右端图号、版本、基准、公差、表面及热处理要求 | 加工方确认图样可执行 |
| 配套零件 | 套筒、螺母、挡圈等完整规格及装配方向 | 物料清单与剖视装配图 |
| 传动接口 | 联轴器型号、两侧孔径、夹持与间隙要求 | 联轴器图及安装说明 |
| 验收记录 | 关键实测尺寸、端面/跳动检查、装配后转动检查 | 检验表与整轴验收标准 |
一个简单的会签例子:设计先确认某条轴采用 BK12,并从手册选出相应轴端图。加工图同时保留 16 mm 的丝杠工作段规格与 12 g6 的轴承位要求,再补上联轴器实际所需的驱动段尺寸。采购据此确认 BK12 的完整配置,检验依据加工图检查轴端。这样,“16”和“12”各有明确位置,不会在不同部门之间被反复改写。
这个例子只说明信息如何闭环,不给出一套通用于所有 16 mm 丝杠的配置。如果载荷、速度、刚性或安装空间改变,应先回到选型条件,而不是沿用数字相同的轴端。尺寸匹配通过后,轴端加工质量的具体检查可继续阅读滚珠丝杠轴端加工与装配配合检查。
06 / 常见问题
选型与订货时经常需要确认的问题
BK12 就是给公称直径 12 mm 的丝杠用的吗?
不是这样读表。本文所引华准 BK 表中,BK12 的轴承位 d₁ 为 12 mm,适用丝杠直径列为 14、15、16 mm。完整选型还需要工况和轴端图,不能仅凭名称确定。
型号数字相同,不同系列可以直接互换吗?
不能据此认定。轴承配置、中心高、安装孔位、外形、轴段长度、套筒及锁紧结构都可能不同。至少应逐项比较两套图纸和承载条件。
轴径相同,为什么轴端仍然装不到位?
可能涉及圆角与倒角干涉、入口毛刺、轴承位长度、套筒方向、螺纹有效长度或轴端相顶。应找出实际接触位置,而不是用更大的力强行拉入。
g6 可以作为所有支撑单元的轴承位公差吗?
不可以。本文的 g6 来自所列 BK 系列轴端图。其他系列、专用配置及不同设计条件需按各自图纸确认。
询价时只有丝杠直径和照片够不够?
可用于初步识别,不能替代最终确认。建议补充完整型号、两端加工图、联轴器接口、支撑安装尺寸及主要工况;旧件还应说明是否改制或磨损。