发布于:2026-10-29 00:00:00
更新于:
轴端加工 · 配合检验
从尺寸合格,走到接触正确与装配可复现
轴端检查的重点,不只是轴径是否在范围内,还包括轴肩是否贴合、圆角是否避让、螺母能否夹到正确位置。把这些关系写进检验记录,装配结果才更容易复核。
01 / 功能分区
轴端加工合格,要看每一处接触如何发生
支撑型号已确定,轴承位直径也测过,装配时却仍可能出现端面贴不实、螺母先到头或转动阻力增加。这时需要从“量一个尺寸”转向“核对一条接触链”:哪个表面负责定位,哪个表面负责夹紧,哪个部位只需避让,哪个轴段还要让密封或联轴器正常工作。
型号匹配完成后,下一步是检查已加工轴端的尺寸与装配条件。检查依据应是已确认的轴端加工图、支撑单元图和装配图,而不是临时从外形照片推测公差。检验前先核对图号、版本、左右端和完整型号,避免对着正确的尺寸表检查了错误的零件版本。
| 功能区 | 主要作用 | 重点检查内容 |
|---|---|---|
| 轴承位 | 建立内圈与轴颈的径向配合 | 尺寸极限、有效长度、表面质量和规定的几何要求 |
| 定位轴肩 | 使内圈或指定套筒沿轴向贴靠 | 端面位置、支承面积、圆角避让及相对基准 |
| 套筒/密封配合段 | 传递轴向夹紧力或形成密封工作面 | 套筒方向与长度、密封所接触的表面及过渡 |
| 锁紧螺纹 | 让螺母到达规定夹紧位置 | 螺距、有效牙长、退刀位置、端面状态及工具空间 |
| 联轴器轴伸 | 把驱动扭矩传入丝杠 | 孔轴匹配、有效夹持长度、键槽和轴端间隙 |
| 支撑侧定位结构 | 与另一端支撑结构配合 | 轴段、槽、挡圈或其他规定定位件及其接触关系 |
同一处台阶可能同时影响多个功能。例如轴肩圆角关系到轴承端面能否贴合,而相邻退刀槽又决定了有效配合长度。分区是为了让检查更清楚,最后仍要回到完整装配剖面,确认所有接触能同时成立。
02 / 轴肩与圆角
端面贴合,先排除过渡部位干涉
轴肩不是直径变化的附带结果,而是轴向定位链中的一个工作面。轴承内圈端面应按图与指定支承面贴合;若轴肩根部圆角先碰到内圈倒角,外观看似已装入,实际端面可能没有坐实。继续拧紧锁紧螺母会把问题转化成异常装配力,不能证明几何关系已经正确。
| 检查对象 | 应确认的关系 | 方法与边界 |
|---|---|---|
| 圆角与倒角 | 轴肩过渡与轴承倒角之间有图纸要求的避让 | 核对轴与轴承对应图纸;必要时使用适合轮廓检查的量具或测量方法 |
| 轴肩端面 | 相对规定基准满足图示几何要求 | 按图建立测量基准;不能用目测平整代替端面检测 |
| 有效支承面 | 接触区域满足设计,且不碰到需避让的结构 | 查看剖面图与实际接触区域,不擅自增大肩高 |
| 退刀槽和过渡 | 不侵占规定的轴承、套筒或轮毂有效配合段 | 同时核对轴向位置与直径,不能只量槽宽 |
| 入口与表面 | 无影响装配的毛刺、碰伤、异物或异常加工痕迹 | 清洁后观察并测量;不得以随意打磨改变配合尺寸 |
这里不设一个通用的圆角半径或端面跳动值。轴承倒角、肩高和装配方向不同,允许的过渡关系也不同;某个型号的合格值不能直接搬到另一型号。若图样未给足判断依据,应先补齐图纸要求,而不是由装配人员在现场决定磨掉多少。
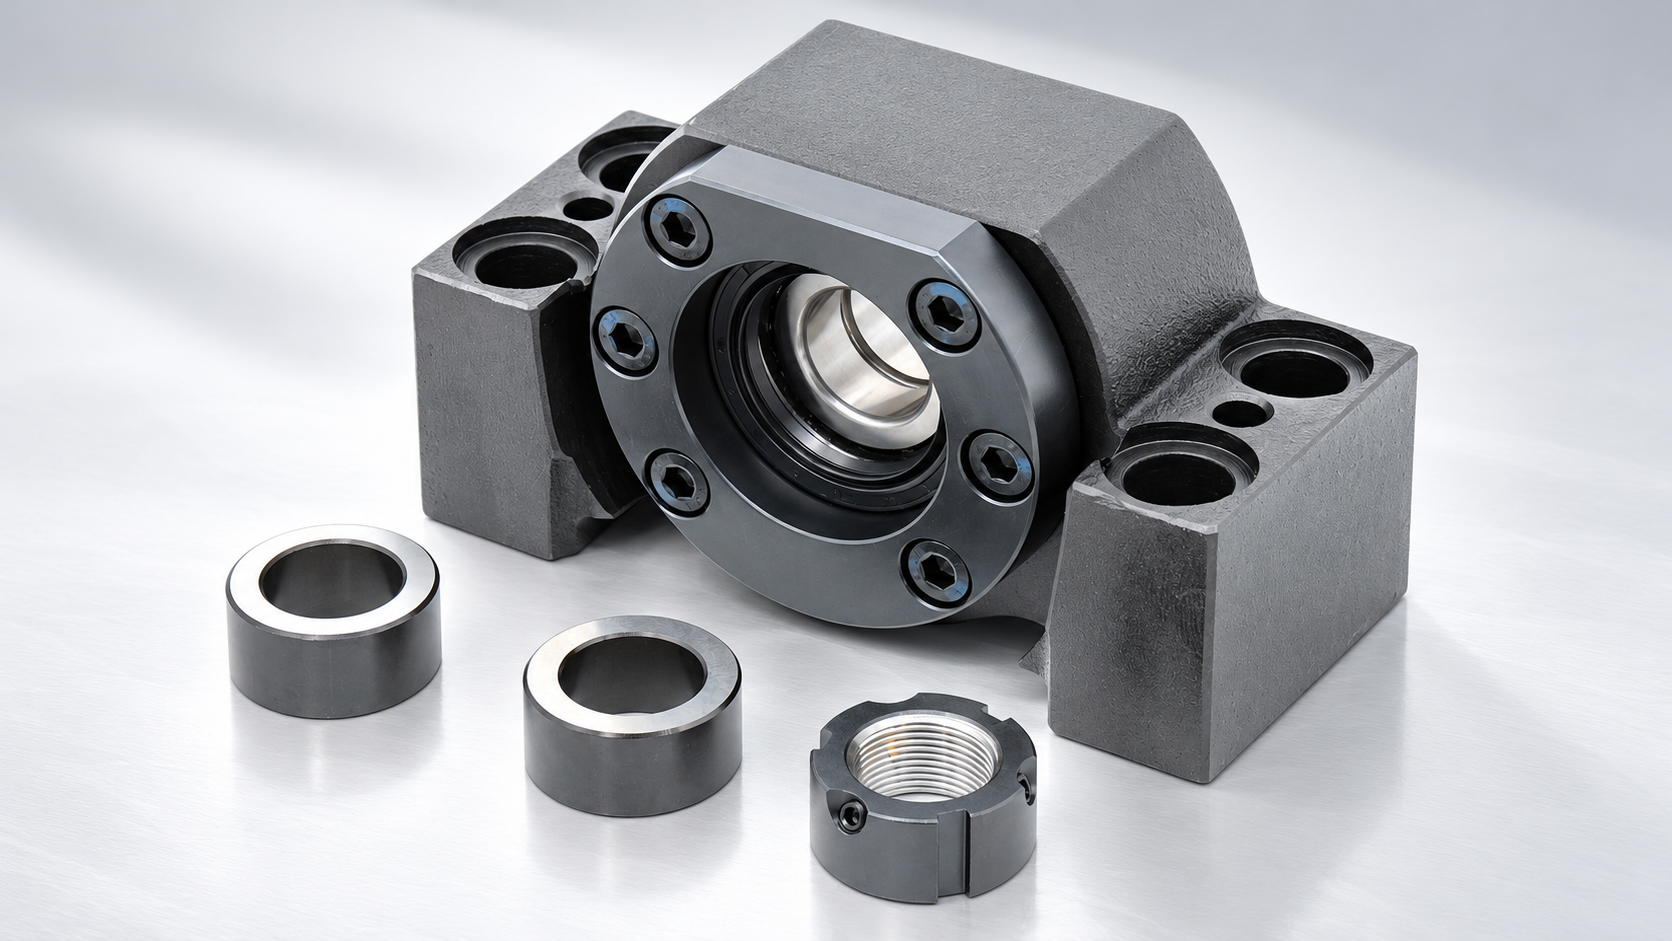
手册上的轴端图还应与实际配置对应。华准 BK 系列手册第 7.1 节把轴承、套筒、密封圈和锁紧螺母列在同一剖面中,并给出配套轴端尺寸。这种剖面能够帮助检查接触顺序,但不能替代专用零件的加工公差、测量基准和验收要求。
03 / 轴向尺寸链
分别算清夹紧位置与有效螺纹
径向尺寸满足要求后,还要确认轴向上“夹得到、夹得对”。锁紧螺母需要抵达预期夹紧面,同时仍处于设计允许的有效螺纹区间;套筒、轴承或其他接触件不能在途中被错误台阶挡住。检查时把图上实际参与接触的长度列成一条链,避免把无关外形尺寸也加进去。
L = l₁ + l₂ + l₃
Lmin = Σli,min,Lmax = Σli,max
| 教学算例中的三个接触长度 | 名义尺寸 / mm | 极限范围 / mm |
|---|---|---|
| l₁ | 20.00 ± 0.02 | 19.98–20.02 |
| l₂ | 5.00 ± 0.01 | 4.99–5.01 |
| l₃ | 5.00 ± 0.01 | 4.99–5.01 |
| 合计 L | 30.00 ± 0.04 | 29.96–30.04 |
这组假设数据说明:三个名义长度相加是 30.00 mm,但极限组合可使接触位置落在 29.96–30.04 mm。下一步应将这个区间与真实图纸上螺母可到达的夹紧位置、有效螺纹和相邻台阶逐项比较。单看名义值,就可能漏掉边界情况下的提前顶住。
该算例为尺寸链方法演示,不对应某个轴承宽度、套筒或产品型号;也不能用来推算轴承预紧力或锁紧扭矩。预紧与紧固还涉及实际结构、材料、接触及安装规定。
螺母拧到“有阻力”也不等于已经夹紧正确零件。阻力可能来自螺纹问题、端部退刀区域、损伤或偏斜。若接触位置与图纸不一致,应先定位原因。对于已组配的轴承,不应通过更换未确认厚度的套筒、垫片或混用内外隔圈来修正尺寸链。
04 / 测量与记录
直径、圆度与跳动不是同一个检验项目
检验工具要与要证明的量对应。千分尺沿轴向和圆周多个位置测量,有助于发现尺寸变化,但这种记录不能自动证明圆度或圆柱度。跳动测量还包含工件绕所建基准旋转时的综合变化,其结果与基准建立方式有关,不能直接当作“这根丝杠的直线度”。
| 项目 | 适合记录的内容 | 需要避免的判断 |
|---|---|---|
| 轴承位尺寸 | 图纸上下限、仪器、测量温度条件、多个位置的实测值 | 一个位置合格,便认定整段所有要求合格 |
| 圆度/圆柱度等几何要求 | 图纸要求、对应测量方法、测量截面或范围 | 用少量直径读数直接声称满足圆度或圆柱度 |
| 径向或端面跳动 | 基准、支承方式、测点位置、测量范围及结果 | 忽略夹持或支承误差,把所有读数都归于零件本体 |
| 轴肩与轴向长度 | 起算面、接触面位置、有效长度与极限值 | 从未规定的倒角边缘起算关键尺寸 |
| 螺纹与退刀位置 | 规格、适当的检验方法、有效牙长与可到达位置 | 螺母能够旋入几圈,就判定全部螺纹与夹紧位置合格 |
| 表面与清洁度 | 配合面、过渡处、加工残留及碰伤位置 | 用磨除痕迹的方式掩盖超差或损伤 |
测量记录应能够复现:同样的图纸版本、基准和测点,另一位检验人员应能理解并重复检查。临界值附近的结果还需要考虑测量能力和不确定度,不能把显示屏最后一位数字当成无限精确。环境温度尚未稳定、工件刚加工完或手持升温明显时,应按检验规程处理后再作判定。
批量件可通过一致的测点编号和检验顺序提高效率。出现异常时,保留具体位置和趋势比只写“偏大”更有价值:例如靠近轴肩处、轴段中部或入口处的差异,可以帮助加工人员追溯刀具、磨削或装夹过程。
05 / 试装与交接
把异常停在可定位的步骤上
试装是对加工、零件配置和装配顺序的共同验证,不能替代尺寸检验。建议先确认零件状态,再逐步建立接触;每完成一个关键步骤,就按规定检查定位和转动状态。这样若启动扭矩或转动阻力增加,能够追溯到具体变化。
- 试装前核对确认丝杠、支撑单元、套筒和锁紧件的完整型号与状态,按图清洁并检查方向。
- 按规定建立配合使用适合实际结构的装配方法与工具,装配力作用于需要配合的部件;避免通过滚动体传递不适当的安装力。
- 观察接触是否到位确认指定轴肩、内圈或套筒已形成正确接触;遇到异常阻力,停下查找干涉与尺寸问题。
- 按型号要求紧固使用确认的锁紧方式、顺序和规定参数。不要用任意增大扭矩来替代尺寸检查。
- 分阶段复核比较装入、夹紧、机座固定及传动连接后的状态,记录异常出现的阶段,再完成整轴验收。
| 异常现象 | 优先回看的证据 | 记录给加工/装配方的信息 |
|---|---|---|
| 轴承或套筒未贴到指定端面 | 圆角、倒角、轴段长度与实际接触位置 | 未贴合位置、相关尺寸和照片 |
| 螺母提前停止移动 | 螺纹规格、有效长度、退刀区和接触链 | 螺母停止位置及尚未夹紧的部位 |
| 夹紧后转动阻力增加 | 装配步骤、端面接触、轴线关系及套筒配置 | 变化发生的步骤和可重复的测量条件 |
| 联轴器装上后出现异常 | 轴端间隙、两侧有效夹持、轴向安装状态 | 两侧位置、间距和联轴器具体型号 |
确认加工不合格后,修复方案应回到设计与工艺评审:是否允许返修、返修后哪些尺寸与性能需要重检,都应有明确记录。随意敲击、修磨轴颈或用螺母强拉到位,可能让问题暂时被隐藏,却使后续拆装和精度判断更困难。
06 / 常见问题
让检验结论与证据对应
轴承位直径合格,是否可以直接判定轴端合格?
不能。还要核对轴段长度、轴肩、过渡圆角、螺纹、有效夹持段以及图纸规定的几何和表面要求,并确认完整装配接触关系。
轴肩圆角半径应怎样确定?
不存在适用于所有型号的统一数值。需要结合轴承倒角、肩高、应力和加工条件,按确认图执行。本文不把某个型号的圆角或公差推广为通用规则。
螺母旋紧后有阻力,是不是预紧已经足够?
不能如此判断。阻力可能来自接触链以外的干涉、螺纹问题或未坐实的零件。应先确认规定夹紧面到位,再依据具体结构执行紧固与验收要求。
多测几个直径,能替代圆度或圆柱度检查吗?
一般不能。多点直径记录能帮助发现尺寸变化,但圆度、圆柱度有各自的定义与测量方法。应按图纸项目选择检验方法。
可以直接借用其他支撑单元的锁紧扭矩吗?
不应借用。螺纹、螺母结构、轴承配置和安装条件都可能不同;使用实际型号的规定参数,资料缺失时先确认,不能用经验值补上。