发布于:2026-10-10 12:00:00
精密锁紧螺母 · 装配与维护
锁不住、越锁阻力越大,先分清是哪一步出了问题
轴端出现松动,继续拧紧主螺母未必能消除原因;防松螺钉锁好后启动扭矩变大,也不能说明锁得更可靠。先把轴向夹紧、防松锁定和装配复验分开,才能判断问题来自螺纹、贴合端面,还是锁紧过程。
01 / 两种紧固动作
主螺母建立夹持,防松机构保持锁定状态
旋转主螺母,使其沿轴端螺纹移动并压紧规定的零件端面,这是轴向夹持过程。随后按型号要求操作锁紧螺钉或螺栓,是防松锁定过程。先后顺序与具体方法需按装配工艺执行;不能让防松机构代替主螺母完成尚未就位的轴向夹持。
| 动作或测量 | 关注的对象 | 不能据此直接判断 |
|---|---|---|
| 拧紧主螺母 | 主螺纹、承压端面,以及轴承内圈、隔套等规定的夹持零件。 | 扳手输入扭矩不等于轴向夹持力,更不能直接等同于轴承预紧力。 |
| 操作防松机构 | 相应锁紧螺钉或螺栓的规格、操作方向、顺序与规定扭矩。 | 锁紧螺钉已经达到规定状态,不代表主螺母端面已经正确贴合。 |
| 测量启动扭矩 | 使指定旋转组件从静止开始转动所需的扭矩。 | 启动扭矩变大不是夹持更可靠的证明,也不能单独用来反推预紧力。 |
| 测量连续转动阻力 | 在规定速度、方向、温度与连接状态下的阻力矩。 | 不能与不同条件的启动扭矩混为同一项验收数据。 |
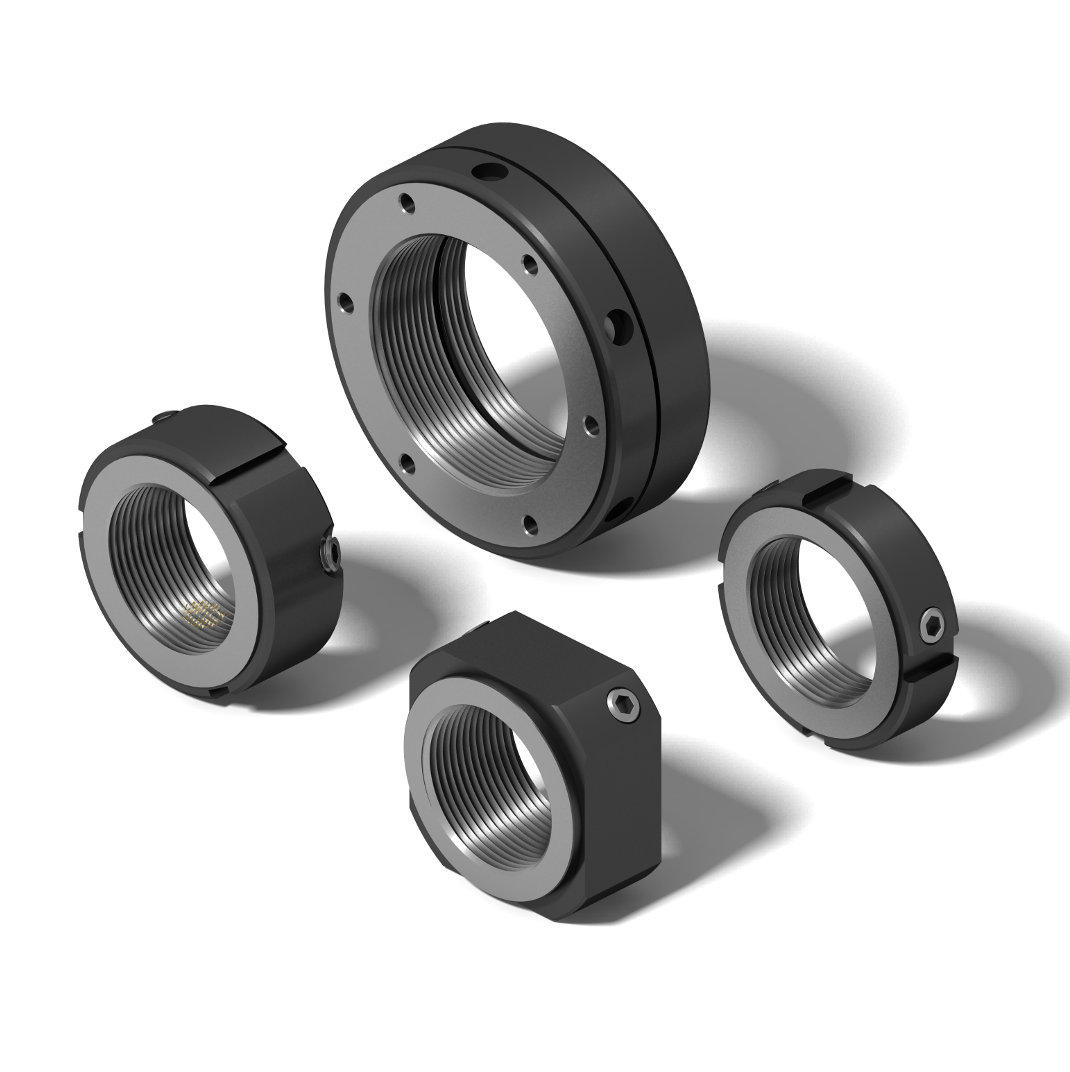
华准 NRA、NR 采用径向锁紧,NF 采用图示 30° 偏置锁紧,NK 采用轴向锁紧。这里的方向描述防松机构的操作方向,不改变主螺母通过螺纹进行轴向夹持的基本关系。
遇到资料中的“最大扭紧力矩”,先确认它对应主螺母还是锁紧螺钉、是上限还是装配设定值,以及适用的螺纹和润滑条件。不能把没有明确作用对象的数值直接写进现场扭矩单。
02 / 按现象排查
先区分“螺母转了”与“轴向位置变了”
停机后的轴向间隙增大不一定意味着主螺母旋转松退。接触面沉降、隔套或轴承夹持关系异常,也可能改变轴向状态。记录主螺母相对轴的见证标记,再结合端面与轴向测量,有助于把这些情况分开。
| 观察现象 | 优先核对 | 下一步证据 |
|---|---|---|
| 主螺母相对轴的标记发生转位 | 防松操作是否完成,螺钉是否损坏,工具是否能正确到位,以及工况是否变化。 | 保留转位照片,核对锁紧执行记录;先找原因,再决定重新装配或更换。 |
| 标记未转位,轴向间隙却增大 | 承压面贴合、夹持零件顺序、隔套、轴承和轴肩状态。 | 按固定测量基准记录轴向位移,并检查夹持链;标记完好不能证明夹持力不变。 |
| 主螺母旋入过程中提前卡住 | 直径、螺距、旋向、螺纹损伤、异物与退刀槽附近的干涉。 | 核对完整螺纹标注及实际损伤位置,不用加长扳手强行旋入。 |
| 主螺母拧紧后启动扭矩变大 | 轴承组配与夹持要求、隔套、端面接触对象,以及是否碰到密封或静止件。 | 对比该步骤前后的数据;夹持不足与过度约束均需按装配要求判断。 |
| 防松螺钉锁定后转动阻力变大 | 螺钉扭矩、操作顺序、端面状态和组件变形等可能性。 | 在受控复查中定位变化步骤,不能只凭这一现象认定某个系列不合格。 |
| 冷态正常,运行后反复异常 | 热变化、润滑、载荷、振动,以及支撑与轴系安装关系。 | 记录异常出现的温度、运行时间与工况,关联检查整套支撑组件。 |
见证标记是辅助检查手段,需有清晰基准、照片与日期。表面标记没有变化,只说明没有观察到对应的相对转位,不能替代轴向位移、端面状态和运行检查。
03 / 螺纹与端面
确认扭矩真正用在了正确的接触关系上
完整螺纹不能只写一个直径
检查公称直径、螺距、旋向与配合要求,并核对轴端有效螺纹长度、退刀位置和螺母轴向位置。即使都标为 M20,M20×1.0 与 M20×1.5 也不能互换。旋入几扣不等于规格正确;如果早期就出现异常阻力,应停下检查。
主螺母端面应压在设计指定的承压面上
核对轴肩、轴承内圈或隔套的关系。倒角、圆角、毛刺、碰伤或夹杂物可能使端面提前接触,也可能让螺母只在局部承压。检查螺母是否抵住螺纹收尾、密封件、轴承外圈或座体等非预定部位;不要以外观看不到间隙作为正确贴合的唯一依据。
防松机构要能按图操作
确认每个规定的锁紧位置都可触达,工具能充分接合,操作空间不会被联轴器、防护罩或相邻零件挡住。不得用不匹配的工具头斜顶螺钉,也不要把螺钉随意替换成外形相似但规格、长度或端部形式不同的紧固件。


四系列的选型与空间比较见NRA、NR、NF、NK 的接口核对指南。清洁、润滑及防松材料的使用应与规定工艺一致;临时改变螺纹摩擦条件后,不能仍假定原扭矩对应相同夹持状态。
04 / 装配检查顺序
把异常出现的步骤留下来
- 停机并保留原始状态隔离意外启动,独立支撑垂直轴与外载。记录型号、标记、轴向状态、温度和异常现象;拆动前先拍照。
- 核对图纸与两个紧固要求分别找到主螺母和防松螺钉的装配要求,包括工具、顺序、扭矩及润滑条件。缺少作用对象或型号依据的数值,先向技术人员确认。
- 检查螺纹和夹持链按规定方法拆检。先按型号要求释放防松机构并确认解除,再转动主螺母;遇到卡住不强拆。检查轴肩、端面、隔套、轴承组配和损伤。
- 按工艺完成主螺母夹持用指定工具使规定承压面就位,执行对应轴承与支撑组件的夹持要求。以工艺允许的方式检查该阶段的轴向状态和旋转状态,不自行加大预紧。
- 执行防松并记录变化按该型号要求的顺序和扭矩操作各锁紧位置。复核工具接合、完成状态和主螺母位置;若状态变化异常,停止并追查。
- 终检后进行规定工况验证全部紧固完成后测量轴向位移、启动扭矩及连续转动阻力,恢复防护,再按调试规程进行低速、负载与必要的热机检查。
分阶段检查必须采用设备允许的静态或手动方法,不在未完成防松、连接松动或支撑不足的状态下通电试运行。不得靠强制运转越过硬点。
05 / 验收记录
一张记录表,同时保留夹持与防松证据
| 记录项 | 需要填写 | 检查目的 |
|---|---|---|
| 产品与依据 | 完整系列、主螺纹规格、轴及轴承组件型号、图纸与工艺版本。 | 确保执行要求属于本次配置。 |
| 接触关系 | 实际承压零件、安装顺序、螺纹及端面检查结果。 | 排除顶底、局部接触和错误夹持。 |
| 主螺母夹持 | 规定方法、设定值、执行记录、工具编号及螺纹润滑状态。 | 区别主螺母输入与防松螺钉输入。 |
| 防松操作 | 锁紧位置、规定顺序、各位置执行结果和异常情况。 | 避免漏锁或因空间受限未完成操作。 |
| 轴向状态 | 测量基准、施力方法、方向、测点与结果,对应图纸限值。 | 避免把不同载荷或基准下的位移混比。 |
| 旋转状态 | 启动扭矩与连续转动阻力分别记录;注明温度、速度、方向及包含的组件。 | 识别夹持和防松步骤带来的变化。 |
| 最终复验 | 标记照片、负载与热机结果、异常处理、检验人员与日期。 | 形成可追溯的交付与维护依据。 |
验收阈值应来自确认图纸和装配工艺。不能用一组适用于另一型号的数值替代,也不要通过测量“松开需要多大扭矩”来反推原始夹持力。轴端整体检查可结合丝杆支撑单元装配验收清单。
06 / 维修判断
换螺母之前,确认相邻零件是否也需要处理
- 螺纹规格不符:重新匹配完整规格,不通过强拧或现场改牙将就装配。
- 螺母、锁紧螺钉或承压面损伤:由技术人员判断更换范围;同时检查轴端外螺纹和接触零件。新螺母不能修复已经损坏的轴。
- 夹持链、隔套或轴承组配异常:按确认工艺纠正。仅继续转动主螺母,可能把问题转化成启动扭矩、温升或定位异常。
- 运行后再次转位:保留工况与锁紧记录,检查振动、载荷及轴系安装关系;不要把周期性补紧当作故障闭环。
涉及固定端拆解与轴承更换时,先核对固定端支撑拆装与更换检查。向华准反馈时,提供完整型号、轴端图、装配照片,以及异常发生在主螺母夹持前后还是防松前后,可显著缩小排查范围。
07 / 快速问答
常见问题
主螺母和防松螺钉可以使用同一个扭矩吗?
不能默认相同。两者规格、作用与受力关系不同,需分别查明对应要求。资料未明确作用对象时,应先确认再执行。
能否给所有锁紧螺母规定一个通用扭矩?
不能。系列、规格、螺纹状态、夹持对象及装配条件都会影响要求,应使用对应图纸和工艺。
见证标记没动,就说明没有问题吗?
不能。未观察到相对转位,不代表端面没有沉降或轴向状态没有变化,仍需核对间隙与运行结果。
锁完后启动扭矩变大,是不是预紧更好了?
不能这样判断。它也可能来自过度约束、错误接触或干涉。需要对照规定预紧与验收方法,定位变化发生的步骤。
反复松动,直接换一个新螺母可以吗?
需先检查轴端螺纹、承压面、夹持链与防松执行情况。只有确认损伤与原因,才能决定更换范围并验证修复结果。