发布于:2026-10-10 12:00:00
精密锁紧螺母 · 系列选型
先看工具从哪里进入,再核对螺纹与承压接口
NRA、NR、NF、NK 的区别,不只是螺母外形。径向、30° 偏置与轴向锁紧,会改变工具通道、装配顺序和维护空间。选型需要同时回答:装得下、夹持关系正确、锁得到,以及以后拆得出。
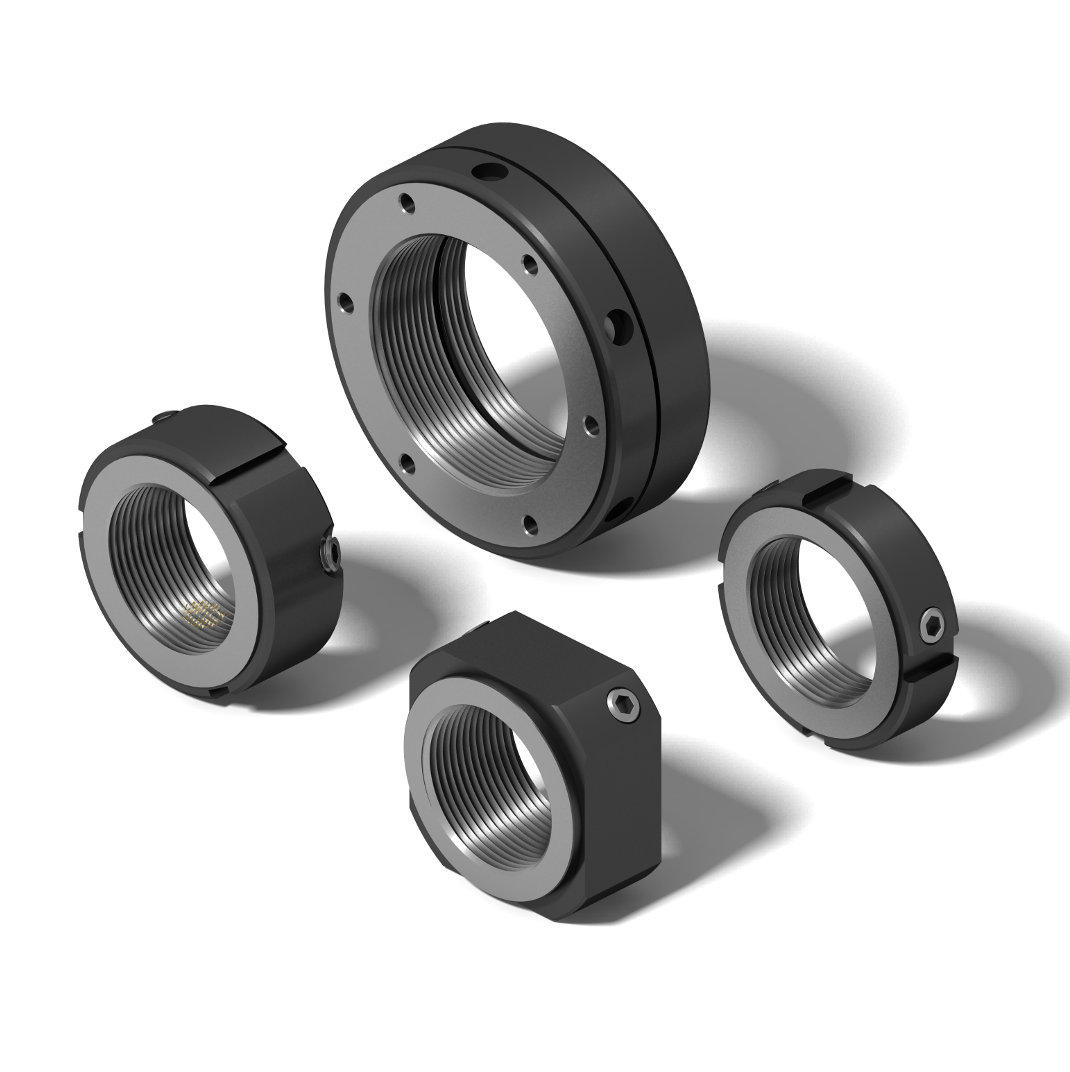
01 / 四系列比较
锁紧方向决定操作通道,不代表夹持力方向
主螺母沿轴端螺纹旋入,以端面夹持设计指定的零件。径向、偏置或轴向描述的是后续防松操作的方向,不能理解为某个系列只承受径向力、另一个系列才提供轴向夹持。华准产品分类将 NRA、NR 列为一般型,将 NF、NK 列为重载型;具体适用范围仍需按规格及整套组件的工况核定。


| 系列 | 防松操作方向 | 空间核对重点 | 容易遗漏 |
|---|---|---|---|
| NRA | 径向。 | 侧向进入、各锁紧位置和本体扳手操作空间。 | 外形尺寸与对边尺寸不是同一项,不能只按一个尺寸留孔。 |
| NR | 径向。 | 周向障碍物、锁紧位置以及主螺母扳手的接合与转动范围。 | 本体能进入座孔,不等于工具还能进入。 |
| NF | 图示 30° 偏置方向。 | 沿锁紧螺钉轴线的斜向通道,同时检查侧向和端部障碍。 | 不能只留一段径向空隙,或把工具任意倾斜来代替图示通道。 |
| NK | 轴向。 | 端部工具插入长度,以及联轴器、盖板等装好后的可达性。 | 端面看得见,不一定有足够长度插入工具并正确施加扭矩。 |
所有系列都要另外核对主螺母的旋入、拧紧和退出路径。锁紧螺钉的操作方向不能替代主螺母扳手空间,也不直接给出轴承预紧或整机允许载荷。
02 / 六项接口
螺纹匹配只是第一步
- 完整主螺纹核对公称直径、螺距、旋向与配合要求。不要将轴径、公称螺纹直径和支撑座型号混为一项。
- 有效啮合与最终位置核对有效螺纹长度、退刀槽、轴肩及螺母安装位置,确保按设计完成啮合,不在螺纹收尾处提前卡住。
- 承压端面确认接触的是指定轴承内圈、隔套或其他承压零件,核对接触环带、倒角与圆角,排除密封、座体和非预定部位干涉。
- 本体外形按具体尺寸图检查 D、h,以及适用的对边、台阶和其他外形尺寸。为制造偏差和相邻件运动留出设计要求的间隙。
- 两个紧固动作的工具空间分别检查主螺母扳手、防松工具的接合、进入和操作范围,覆盖每个规定锁紧位置。
- 装配与维护路径确认联轴器、护罩、盖板安装顺序;需要拆除哪些零件才能释放防松、旋退并取出主螺母。
接口核对后,再由设计人员结合夹持对象、载荷方向、振动、温度及支撑布置确认选型。目录中的承载参数有其定义与条件,不能直接当成轴承预紧力或整机动态允许载荷。
03 / M20 尺寸实例
同为 M20×1.0,外形尺寸仍然不同
下表摘取华准锁紧螺母手册中的同螺纹规格作比较,单位为 mm。D 按各系列图纸定义读取;NRA 本体并非完整圆柱,不能只用 D 代替全部外形检查。h 为图示本体厚度,不包含工具插入、操作或拆卸所需空间。
| 系列与主螺纹 | 图示尺寸 D | 本体厚度 h | 防松操作方向 |
|---|---|---|---|
| NRA · M20×1.0 | 35 | 11 | 径向 |
| NR · M20×1.0 | 32 | 10 | 径向 |
| NF · M20×1.0 | 38 | 16 | 30° 偏置 |
| NK · M20×1.0 | 40 | 18 | 轴向 |
例如,原装配按 NR 的 D=32、h=10 留出本体位置,不能因为 NK 也有 M20×1.0 就直接替换:NK 对应 D=40、h=18,还要检查端部工具通道和新的端面关系。同样,不能凭尺寸较小就认定 NR 适用于原 NF 或 NK 的全部工况。
NR、NF、NK 的手册中还列有 M20×1.5 规格。相同的 M20 名义直径不意味着螺距相同,更不意味着可以混装。采购时应写出完整螺纹,并附确认图纸。
这些数值用于说明核对方法,不构成四系列的替换推荐。正式选型以供货型号的确认图为准,并补齐螺纹、接触面、工具和整机要求。
04 / 工具与维护空间
把工具画进装配图,把拆卸顺序写进检查表


侧向开放、轴端受限
可先检查 NRA 或 NR 是否满足接口与工况。但仍要考虑每个锁紧位置的周向分布:一侧有空隙,不代表另一侧也能进入工具。主螺母完成轴向夹持后的角位置也要纳入检查,不能默认螺钉恰好对准窗口。
侧向受限、轴端开放
NK 的轴向操作可作为候选方案。需把工具头、接杆与扭矩工具的实际尺寸放入装配关系,核对端盖、联轴器、轴端伸出和全部锁紧位置。主螺母扳手及取出路径仍须单独确认。
存在可用的斜向通道
NF 的图示 30° 偏置方向需要一条连续的工具通道,同时涉及侧向和端部空间。不能仅凭渲染图判断“斜着就能拧到”,也不应采用与螺钉轴线不符的操作姿态来勉强施加扭矩。
装配能做到,维修是否也能做到
若必须先装螺母再装联轴器或盖板,应在工艺中明确检查节点与拆卸顺序。模拟维修时,要覆盖释放防松、主螺母旋退、沿轴退出及量具进入。需要拆除较多零件不一定不可行,但应在设计阶段确认,而不是交付后才发现。
05 / 选型顺序
从轴端和装配条件收敛到完整型号
- 确定夹持对象与工况提供轴承、隔套、轴肩及支撑布置,说明载荷、速度、温度、振动与安装方向,由设计人员确认所需夹持条件。
- 锁定完整螺纹读取轴端图中的直径、螺距、旋向、配合与有效长度,排除不匹配规格。
- 按操作方向筛选系列把径向、图示偏置方向和轴向工具通道分别检查,保留能按工艺完成操作的候选系列。
- 逐项核对尺寸与接触核对具体型号的本体、端面、倒角及相邻件。不能将同一螺纹规格视为系列间可直接替换的依据。
- 确认紧固与维护方案分别明确主螺母和防松机构的工具、顺序与扭矩依据,确认装配后可复验,并记录拆卸路径。
- 完成样件装配与验收按确认工艺验证贴合、轴向状态、启动扭矩和运行条件。把最终型号、图纸与检查结果一起归档。
如装配后出现启动扭矩或转动阻力变大,按锁紧螺母的螺纹、端面与防松排查指南区分发生步骤,不通过放松紧固要求来适应错误的接口。
06 / 询价与采购
把“需要一个 M20 锁紧螺母”补成可核对的需求
| 提交项目 | 应包含的信息 | 为什么需要 |
|---|---|---|
| 系列与规格 | NRA / NR / NF / NK、完整主螺纹、数量及供货确认图。 | 避免仅凭轴径或简写型号下单。 |
| 轴端与夹持件 | 轴端图、轴肩、退刀槽、承压面、轴承与隔套信息。 | 核对啮合、贴合与轴向尺寸关系。 |
| 空间条件 | 可用本体空间、相邻件、主螺母与防松工具进入方向。 | 确认装得下且能按要求紧固。 |
| 工况与要求 | 载荷、速度、温度、振动、安装方向及整机验收要求。 | 避免用产品分类名称代替应用核定。 |
| 装配与维护 | 工具、装配顺序、检验节点、预期拆卸路径与更换条件。 | 使交付后的维护条件与选型一致。 |
用于替换现有零件时,同时提供旧件完整型号、实测尺寸和原图。只提供照片或“外径差不多”,不足以确认螺纹、端面和锁紧方式兼容。
07 / 快速问答
常见问题
径向锁紧是不是只承受径向力?
不是。这里指防松操作方向。主螺母仍通过轴端螺纹和端面进行轴向夹持,承载与预紧要求需按具体组件确认。
同样是 M20,可以在四系列之间直接换吗?
不能。先核对螺距、旋向与配合,再核对本体尺寸、端面、工具通道及工况。即使完整螺纹相同,也不代表可直接替换。
NK 属于重载型,是不是所有场合都更合适?
不是。选型还受到接口、本体尺寸、轴端空间和维护条件限制。具体规格及整套组件需满足目标工况。
NF 的 30° 表示工具可以任意斜着操作吗?
不是。它对应图纸中的锁紧螺钉方向,工具应按规定充分接合。不能用任意倾斜姿态代替正确的操作通道。
本体尺寸放得下,为什么还可能无法安装?
还需要主螺母扳手、防松工具、旋入与退出路径,以及完成贴合和测量的空间。应把工具与相邻件一起放入装配图核对。