发布于:2026-09-14 09:00:00
固定端轴承座维修判断
先查清原因,再决定修哪里
预紧固定端是一套经过调整的总成。出现间隙、异响或温升时,先排查外部连接与找正,再判断是否需要内部检修,以及更换成套轴承还是完整轴承座。
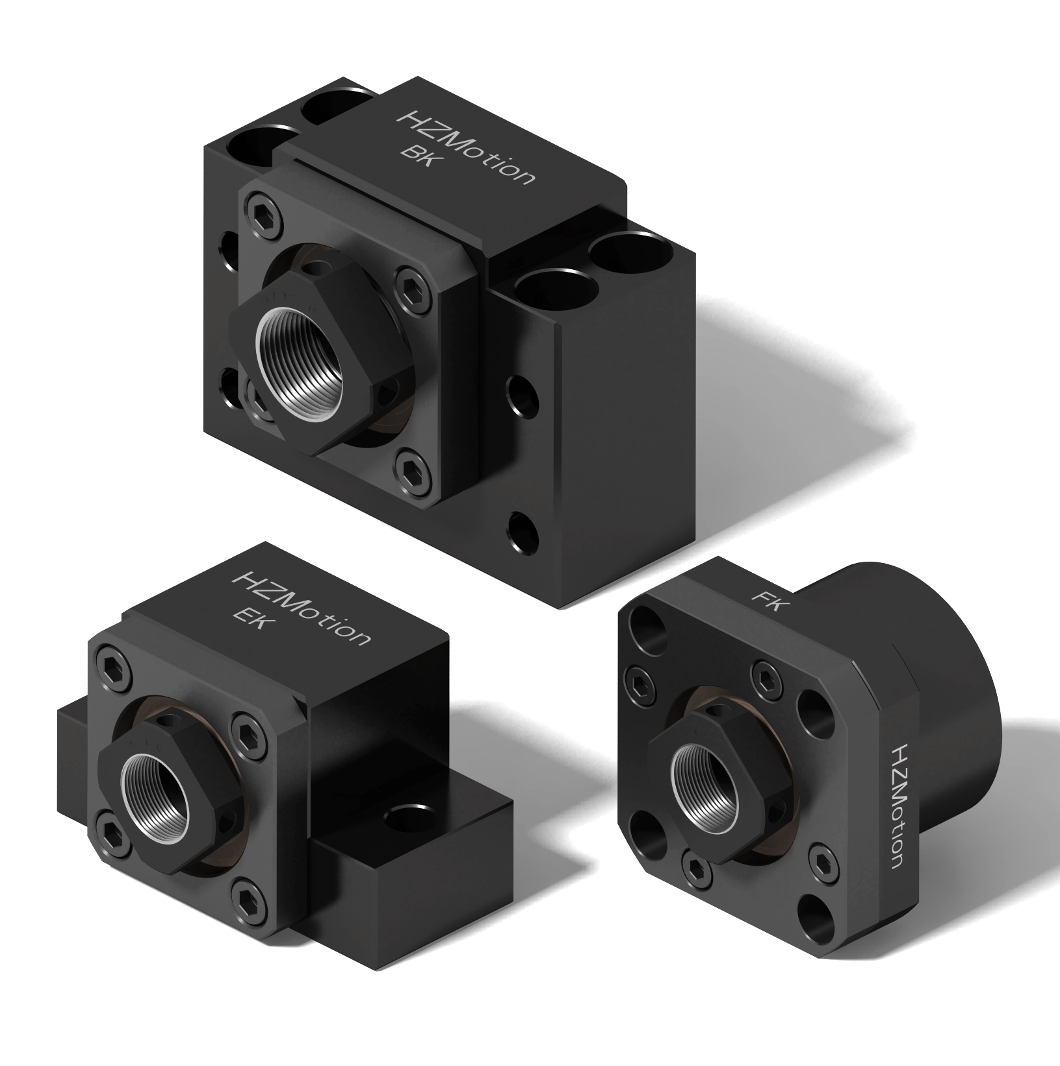
01 / 先认清总成
拆开后需要恢复的,是整套轴承的工作状态
固定端轴承座承担丝杆的轴向定位。对出厂已调整预紧的总成,轴承型号、排列方向、接触面、轴环、压盖、密封和润滑状态共同决定装配后的表现。把零件按外观装回去,不等于恢复了原来的预紧和精度。
华准《滚珠丝杠专用轴承座》使用注意事项明确要求不要拆卸固定端轴承座,以免破坏预紧状态;安装前也不需要再向已填脂的总成随意加脂。这里讨论的是常规使用与现场维修边界,内部检修应按目标型号的维修工艺进行。
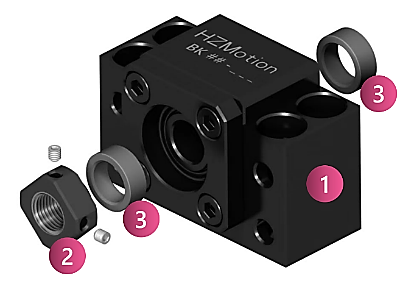
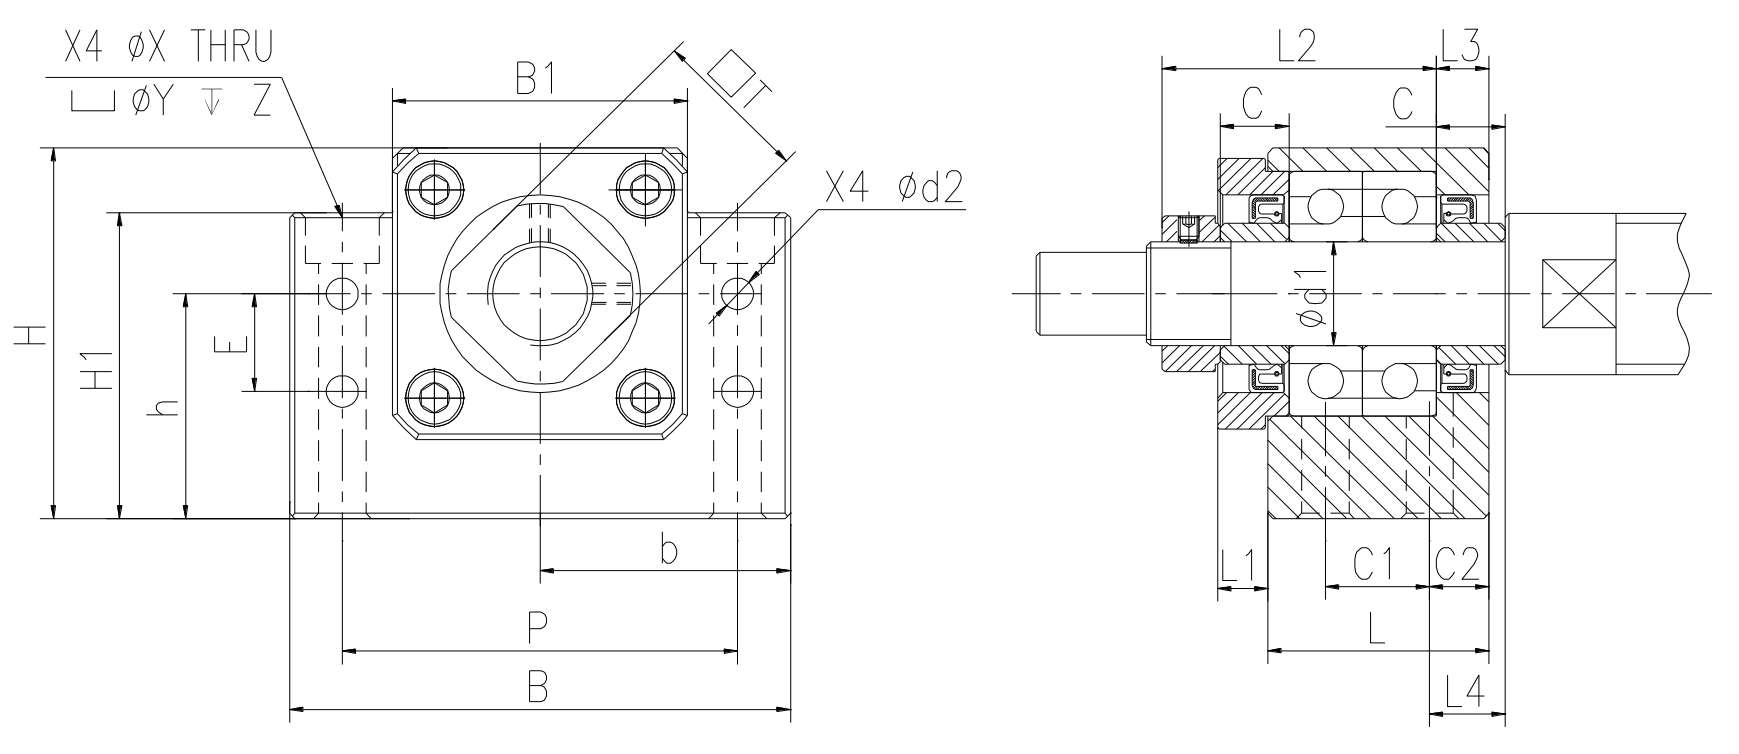
本文重点针对预紧轴承固定端总成。经济型深沟球轴承配置、一般支撑端和特殊定制结构,应分别核对其说明,不能套用同一套拆修结论。
02 / 三种紧固关系
座体螺栓、轴端螺母和内部预紧不能混为一谈
| 部位 | 作用 | 现场处理边界 |
|---|---|---|
| 座体安装螺栓 | 把轴承座固定到设备基座,并保持安装基准 | 可按装配工艺进行找正与终紧;紧固后需要复测,不能拉着座体强行对孔。 |
| 轴端锁紧螺母及防松件 | 使丝杆轴端与轴承内圈、轴环等轴向定位部件正确贴合 | 按目标型号要求锁紧并防松,不能凭手感把它当作预紧调节器。 |
| 轴承组、内部隔圈或压盖 | 形成受控的内部定位与预紧关系;具体构成随型号变化 | 松开、调换、打磨或替换前,需要完整配置和维修工艺;不要临时配垫片试出一个“顺手”的状态。 |
轴端螺母的拧紧力矩不等于轴承预紧力。华准手册还提醒,部分 DF 结构过度压紧可能降低轴承间的预紧程度。因此,“消除间隙就再拧一点”并不是通用处理方法。
03 / 拆前排查
先找到异常随什么条件变化
先记录完整型号、异常出现的时间和当时工况,再做分项检查。需要断开联轴器或释放连接时,先隔离动力并可靠支撑可能移动或下落的部件,按设备维修规程操作。
| 现象 | 优先检查 | 这时还不能下的结论 |
|---|---|---|
| 终紧座体后转动变重 | 安装面、孔位、两端中心高、丝杆与导向机构的相对位置 | 不能直接认定轴承坏了;装配应力也会增加阻力。 |
| 接上联轴器后电流或振动增加 | 联轴器找正、轴伸、轴端间隙、夹紧位置和电机端状态 | 不能只换轴承座;电机或联轴器的约束仍可能存在。 |
| 换向时有窜动或敲击 | 轴端锁紧、轴环贴合、座体连接、滚珠螺母及联轴器连接 | 表上的轴向位移可能包含多处松动和弹性变形,不等于轴承内部游隙。 |
| 温度比以前高 | 相同转速/载荷/环境下的温度趋势,密封、润滑及近期装配变化 | 单个温度读数不能区分预紧、污染、润滑或外部找正问题。 |
| 排除外部约束后仍有周期性粗糙感或异响 | 由维修人员进一步检查滚道、轴承及配合面状态 | 只凭声音不能确定损伤位置,更不能据此只更换某一只轴承。 |
建议同时记录冷态与热态、正向与反向、联轴器连接前后以及终紧前后的变化。只比较处于相同速度、负载和测点条件下的数据。
04 / 组配与预紧
外形尺寸相同,仍可能不是同一套轴承
核对轴承类型、接触角、精度等级、预紧等级、组配与密封形式;内径、外径和宽度只能确定外形。
成套匹配轴承的排列与标记关系不能随意打乱,内部隔圈也不能因外观相近而互换。
轴端与座孔配合、定位端面、污染和温差都可能改变装后状态,需要对总成复检。
NSK 的成套角接触轴承资料指出,匹配轴承组的排列和方向与预紧设定有关。SKF 资料也说明,配合过盈、安装几何和温度会影响装后预紧。这解释了为什么“同尺寸轴承换进去能转”还不足以判定修复完成。
不同品牌、不同系列的通用配对轴承也有各自的匹配规则。维修中不要默认旧轴承与新轴承可以混配;确需使用通用配对件时,应按其厂家规则并经过总成工程确认。
需要区分精度、预紧和后缀时,可先看 C3/C5/C7、P4/P5 与预紧说明;重载组配方向另见 DF、DB、DFD、DFF 选型。
05 / 维修决策
保留总成、换轴承组、换整套,按检查结果选择
| 处理路径 | 适用条件 | 完成前需要确认 |
|---|---|---|
| 纠正外部装配,保留总成 | 异常可追溯到找正、连接或不正确锁紧,尚无内部损伤证据 | 纠正后几何、轴向定位和试运行结果恢复,并满足设备要求。 |
| 按工艺更换成套轴承 | 故障定位到轴承,座孔、定位端面和轴端检查合格;有完整轴承配置、备件及复检能力 | 由具备条件的维修人员按受控工艺恢复组配、密封与润滑,再做总成验收。 |
| 更换固定端完整总成 | 座孔或定位面损伤影响使用,内部配置无法追溯,或现场不具备恢复与复检条件 | 核对新总成的完整型号和轴端接口;丝杆轴颈损伤不会因换座体自动消失。 |
| 返厂或专门维修评估 | 重载、多列、特殊预紧或定制总成,损伤范围和维修经济性尚不明确 | 明确可修项目、需换零件、复检项目、周期与质量责任,再决定维修还是更换。 |
比较成本时,应一起考虑备件、拆装、复检、停机时间和再次失效的风险。轴承座状态合格时无需为了方便一律换整套;无法恢复精度时,也不能只以一对轴承的采购价作决定。
06 / 维修资料包
能追溯原配置,才能讨论等效替换
- 保存原始信息拍摄铭牌和完整后缀,保存订单、图纸版本、安装方向、异常工况与处理记录;不要只报“BK15”。
- 确认相邻件检查丝杆轴颈、轴肩、锁紧螺纹、轴环、座孔和安装基座;尺寸及形位要求按受控图纸判定。
- 定义维修方案明确由谁拆修、使用哪套轴承与密封件、润滑脂型号及用量、装配工具和复检项目。
- 保护定位与密封装配不强敲硬压,不让不正确的装拆力穿过滚动体;保护密封唇口,防止杂物进入。
- 处理失效原因同步关闭污染、润滑、过载、热边界或外部找正问题,否则新件也可能再次出现同样异常。
原总成已拆散且排列、隔圈或后缀记录不全时,应作为待确认配置交给供应商或维修工程师,不能默认恢复出厂性能。
07 / 装回验收
“能转”之后,还要核对几何与运行结果
| 验收阶段 | 主要项目 | 记录方式 |
|---|---|---|
| 装配完成 | 轴端径向跳动、轴向定位、安装基准与全行程顺畅度 | 注明测点、量具、加载方式、联轴器状态和允许值来源。 |
| 分级试运行 | 从低速到批准工况的温度、电流、噪声和振动 | 记录速度、载荷、环境与时间趋势,发现异常后暂停升级工况。 |
| 冷却与复测 | 轴向定位、紧固状态、定位重复性及冷/热差异 | 确认无持续恶化或不可恢复漂移,保留维修前后对照。 |
预紧值不能从一次手感、空转时间或单个电流值直接反算。需要验证预紧时,应采用目标轴承/总成规定的测量方法。没有图纸限值的项目,先由工程确认判定依据,再交付使用。
完整的测点、装配状态和记录表可接续使用 轴承座装配验收检查表。
08 / 快速问答
常见问题
把整套轴承座从设备上卸下,也等于拆内部轴承吗?
两者不同。拆下外部安装连接并不等于打开内部轴承组,但卸下、复装时仍需按规定处理轴端锁紧、支撑和找正,不能强行拉拔。
只换一只同尺寸轴承可以吗?
不能仅凭尺寸判断。要核对组配、接触角、精度和预紧规则。维修中通常应评估成套轴承,而不是默认新旧单只混配可用。
轴向间隙变大,拧紧螺母就能修好吗?
先判断读数来自哪一处。连接松动可能需要按工艺处理;滚道损伤、配置错误或安装面问题不能靠继续拧紧消除。
发热时多加一点润滑脂会不会更好?
不一定。已填脂总成不要随意补脂或混脂;先核对润滑要求及异常原因,补脂量和周期按具体型号执行。
新总成换上后还振动,应该继续换轴承吗?
先复查电机、联轴器、丝杆轴端、基座找正与工况。更换总成不等于整个轴系的安装和受力问题已经解决。