发布于:2026-10-29 00:00:00
更新于:
切削载荷 · 力矩 · 结构柔度
从切削点回看整套运动结构
当运动轴参与加工,选型目标就从“把工件送到位置”扩展到“在受力时保持刀具与工件的相对位置”。先把切削力、作用点和允许变形说明白,模组与工作台才有可比较的依据。
01 / 工况定义
把工件重量与切削力分开列出
两套设备都能移动 20 kg 工件,却不一定能完成同样的加工。搬运轴主要处理重力、加减速和定位;加工轴还要在刀具接触工件时维持相对位置。切削力的方向和作用点会随刀路变化,结构变形、振动和温度也会影响尺寸与表面质量。
因此,选型第一张表应是工况表。工件与夹具质量决定重力和惯性载荷;切削力要结合材料、刀具、切深、进给和加工方式估算,并通过可靠的工艺数据或试切逐步确认。不能把“可搬运多少公斤”直接换成“可承受多大切削力”。
| 载荷来源 | 应提供的数据 | 校核重点 |
|---|---|---|
| 工件与夹具 | 总质量、组合重心及安装姿态 | 重力、加速惯性与偏心力矩 |
| 切削过程 | 力的三个方向分量、刀具接触位置、工艺变化 | 导向受载、驱动推力、结构挠度和振动 |
| 运动过程 | 速度、加速度、行程及循环节拍 | 峰值 / 持续驱动能力、发热和稳定时间 |
| 安装系统 | 底座支承、紧固位置、悬伸、工装和主轴连接 | 完整受力路径的变形及连接稳定性 |
| 加工目标 | 尺寸与形位要求、表面质量和检测方法 | 切削点相对位移及实际试切结果 |
建议按同一时刻建立工况:某一刀位的切削力,加上该时刻的重力、运动惯性及其他外力。对多个刀位分别计算,再找控制工况。不要把互不同时发生的各方向峰值随意拼成一个工况,也不要只保留一个“总力”而丢失方向信息。
02 / 作用点
同样的力,作用高度改变力矩
力作用在滑座中心附近和作用在高夹具顶部,对导向系统的要求不同。先定义坐标系和参考点,再把刀具接触点的位置写成 r,把该时刻外力写成 F。力矩由叉乘确定;各方向的正负号应保持一致。
M = r × F 单一垂直力臂时:|M| = F · h
r 为参考点到力作用点的位置向量;h 是参考点到力作用线的垂直距离。绕指定轴的力矩分量需将 M 投影到该轴。N 与 m 组合得到 N·m,不能直接把毫米代入而不换算。独立算例:水平侧向切削力为 300 N,作用线高于选定导向参考点 150 mm。仅这一项产生的力矩为 300 × 0.150 = 45 N·m。若工装调整后高度降为 75 mm,相同力对应 22.5 N·m。这个变化来自力臂,并不是更换了电机或导轨材料。
| 同一假设切削力 | 垂直力臂 | 对应力矩大小 |
|---|---|---|
| 300 N | 50 mm | 15 N·m |
| 300 N | 100 mm | 30 N·m |
| 300 N | 150 mm | 45 N·m |
| 300 N | 200 mm | 60 N·m |

计算出 M 之后,还要按所选型号的导轨跨距、滑块布置和目录坐标关系转换受载,核对组合载荷与寿命。许用力矩、额定动载荷与静载荷各有用途,不能混用,也不能只比较三个力矩峰值中的一个。参考点及坐标转换可参见直线模组偏心载荷与力矩分析。
03 / 方案比较
在同一工况下比较结构与安装条件
直线模组通常便于构成单轴或多轴设备;数控工作台便于布置工件和工装。但这只是集成方式的差别,不能直接转化为加工能力排名。比较 TKA、TKK、HKK 等候选模组与 HZM200–400 工作台时,应逐一核对具体型号、尺寸、行程和安装边界。
| 比较项目 | 直线模组候选方案 | 数控工作台候选方案 |
|---|---|---|
| 载荷位置 | 检查工装相对滑座和导轨的偏置;多轴叠装还要计算下层轴载荷 | 检查工件在台面上的偏置和刀具作用高度,不能只按台面中心受载 |
| 导向布置 | 按具体型号核对导轨数量、跨距、滑块间距和预压 | 核对双导轨等实际布置及台面支承范围,不以外形大小代替数据 |
| 基座与连接 | 确认模组是否连续支承、螺钉分布及支承面质量 | 确认基础、支承方式、紧固与实际基座配置 |
| 工装接口 | 核对螺纹孔、定位面和连接板的局部变形 | 核对 T 槽或其他实际台面选项、压紧方式及接触状态 |
| 环境适应 | 确认选配防护、润滑和排屑,必要时增加设备围护 | 同样确认护罩和排屑;工作台名称不代表自动具备切削液防护 |
| 验收 | 按相同负载、刀位和工艺测量切削点相对位移与加工结果 | 使用相同评价条件,记录控制参数、温度及安装状态 |
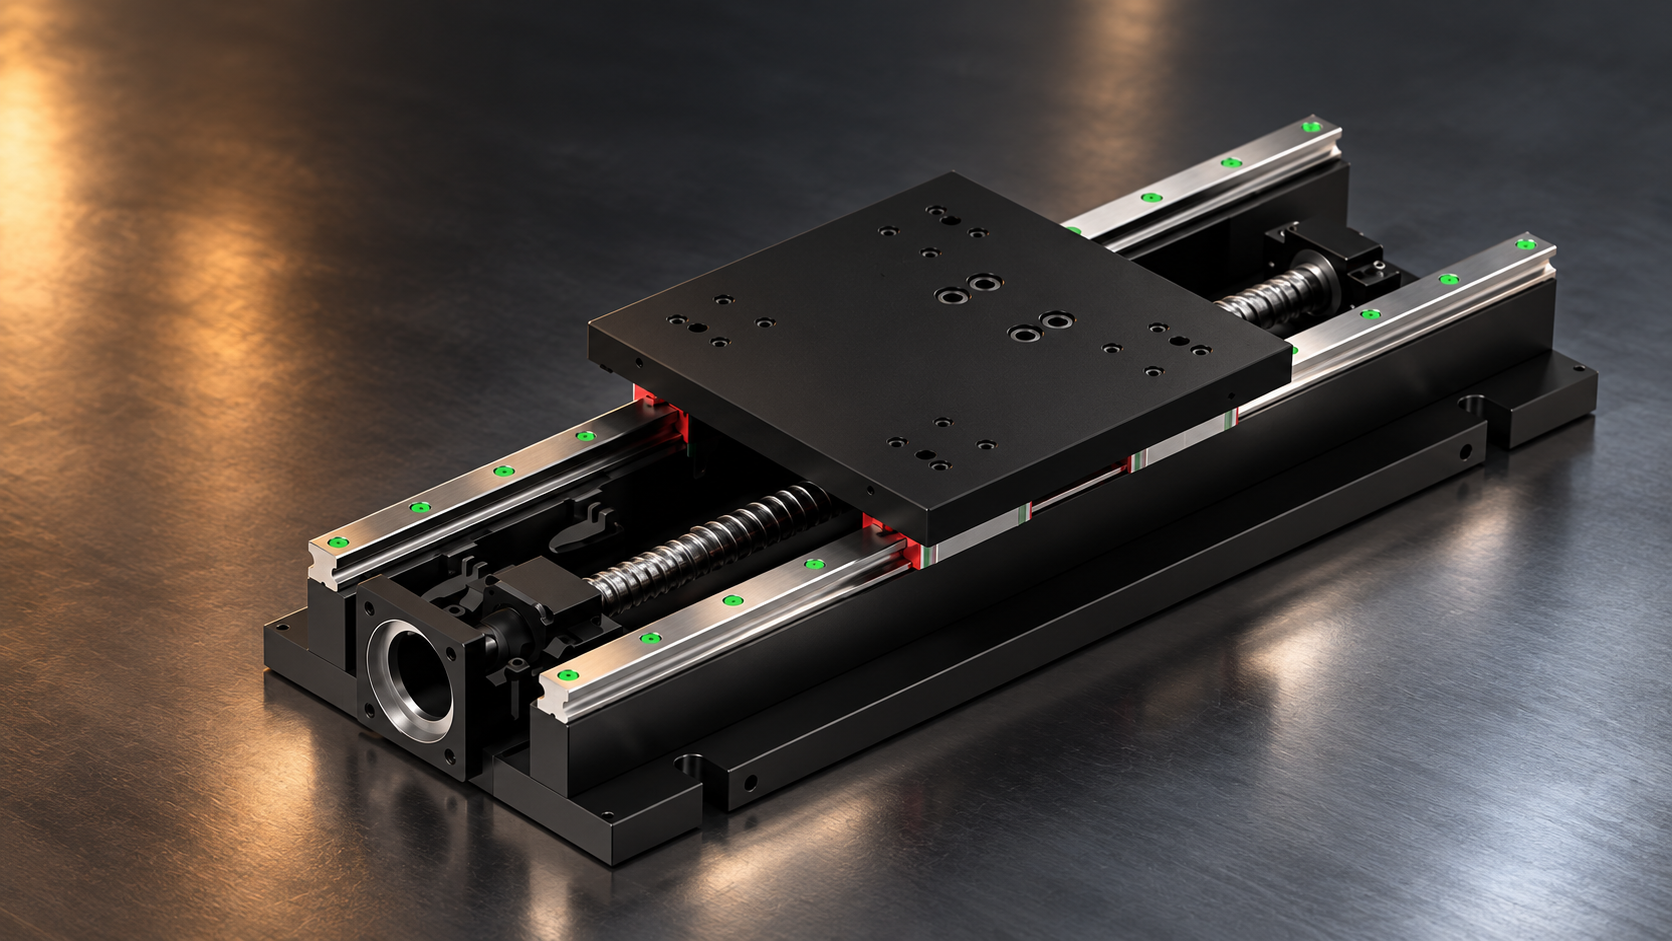
华准 HZM 手册描述了平行双直线导轨、精密基座和滚珠丝杆驱动,并列出铝、钢及大理石基座选项。因此,“工作台一定是钢基座”并不准确。材料弹性模量只是结构刚度的一个因素;截面、跨度、导轨布置、接触刚度和安装紧固都会改变结果。
手册的应用示例包括钻孔和小型数控设备,这为对应工况的方案讨论提供了方向,但不能据此承诺所有规格适合重切削。某一型号是否可用,应根据载荷组合、变形限制、热状态和实际工艺验证决定。
产品依据:HZM 结构,PDF 第 295 页;基座选项,第 297 页;应用示例,第 298 页;型号技术参数,第 299 页起。实际订购配置需按确认图核对。
04 / 结构柔度
沿受力路径分配变形预算
加工尺寸取决于刀具与工件的相对位置。即使运动轴本身很刚,底座、连接板、夹具、主轴和刀具仍可能变形。把注意力放到完整结构链,才能判断增加哪一部分的刚度最有效。
δ = F · Σ(1/ki) 1/keq = Σ(1/ki)
简化一维串联模型:各段承受同一方向的力,在线弹性范围内,其等效柔度相加。k_i 使用 N/μm 时,F/k_i 得到 μm。真实三维结构还需要考虑转动、耦合及并联载荷路径。下面构造一个独立算例。假设沿同一方向的切削力为 300 N,四段等效刚度已统一折算到切削点。数值只用于说明串联柔度,不是任一华准型号或试切平台的数据;也不能将目录上的局部刚度不经换算直接填入。
| 等效结构段 | 假设刚度 k | 300 N 下的变形 F/k |
|---|---|---|
| 底座与连接 | 100 N/μm | 3 μm |
| 运动轴 | 60 N/μm | 5 μm |
| 工装与夹持 | 150 N/μm | 2 μm |
| 主轴与刀具 | 30 N/μm | 10 μm |
| 合计 / 等效 | 15 N/μm | 20 μm |
若只将运动轴刚度由 60 提高到 120 N/μm,轴的变形减半,但总变形从 20 μm 降至 17.5 μm,仅减少 12.5%。若保持其余条件,将主轴与刀具这一段的刚度从 30 提高到 60 N/μm,总变形则降至 15 μm,减少 25%。在这个假设模型中,找准柔度较大的环节,比笼统地放大整条运动轴更有针对性。

实际分析要先辨认受力闭环。若存在分流、并联支承或明显转动,应使用适合的结构模型、有限元或测量结果,而不是继续套用四段相加。切削振动还涉及质量、阻尼、固有频率和工艺激励,静态刚度较高也不自动保证不会颤振。
05 / 验证流程
从静态检查走到代表性试切
选型报告最好同时列出“需要满足的结果”和“验证条件”。空载重复定位、静态受力位移与加工精度是不同指标。一个轴能重复回到同一点,并不意味着刀具受力时相对工件仍保持同样的误差。
- 建立可比较的候选方案固定工件、夹具、刀具伸出、行程、速度及安装条件;明确每种方案允许调整哪些参数。
- 完成载荷与结构校核对控制刀位计算力和力矩,核对具体型号载荷、驱动和热条件,再估计或测量切削点柔度。
- 进行静态与运动检查在安全的可控加载条件下记录位移,并检查全行程几何与定位;区分轴运动、工装和机架贡献。
- 安排代表性试切选择覆盖主要切削方向和悬伸条件的工艺,记录刀具状态、材料、切深、进给、转速及冷却方式。
- 按约定条件验收在稳定的安装和温度状态下检验尺寸、形位、表面与节拍,保留数据及异常工况记录。
| 使用场景 | 优先需要澄清的条件 | 不能仅凭什么下结论 |
|---|---|---|
| 上下料与工件定位 | 质量、重心、惯性、定位与稳定时间 | 不能用搬运能力证明切削刚度 |
| 钻孔或轻载加工 | 轴向力、侧向力、刀具作用点和夹持 | 不能只看一个轴向推力参数 |
| 有显著侧向力的铣削 | 多方向力矩、刀具伸出、结构柔度和振动 | 不能只看电机功率或基座材料 |
| 精细表面或尺寸要求 | 静态位移、热漂移、动态稳定与测量方法 | 不能只看空载重复定位指标 |
需要提交的最小资料可以很具体:工件与夹具的总质量及重心、加工力或可供估算的工艺、刀位相对台面的高度与偏置、允许相对位移、安装支承图,以及拟采用的检测方式。精度指标的区分可参见直线模组与工作台的精度指标及检验方法;防护配置则参见防护结构选型。
06 / 常见问题
加工轴选型问答
工件很轻,是否可以忽略结构刚度?
不能。较轻工件也可能在较高夹具、较大刀具伸出或明显侧向切削力下产生较大的力矩和相对位移,应按实际力和作用点分析。
钢基座一定比铝基座方案更适合加工吗?
不能仅按材料判断。截面、跨度、导轨布局、连接和支承条件会改变整体刚度;应比较相同工况下的切削点响应。
电机推力足够,是否就能满足切削要求?
推力只是一个条件。还需核对导向系统受力、组合力矩、变形、温升和动态稳定性,驱动能力不能替代结构校核。
重复定位精度能否代表加工精度?
不能直接等同。加工还受切削变形、刀具、主轴、工装、温度和工艺影响,应在约定条件下检验加工结果。
手册列出钻孔和小型数控应用,是否所有型号都能重切削?
不能这样推导。应用示例说明可能的集成方向,具体型号、行程、载荷、安装及工艺仍需校核和验证。