发布于:2026-10-19 12:00:00
更新于:
支撑与连接部件 · 环境适配
从现场的一滴水,确定部件的防护要求
一套传动组件离开干燥的装配台,进入真实车间后,还会遇到切削液、温差结露和清洗作业。把这些条件提前说明,设计人员就能把防锈要求落实到材料、表面、接口与维护动作上。
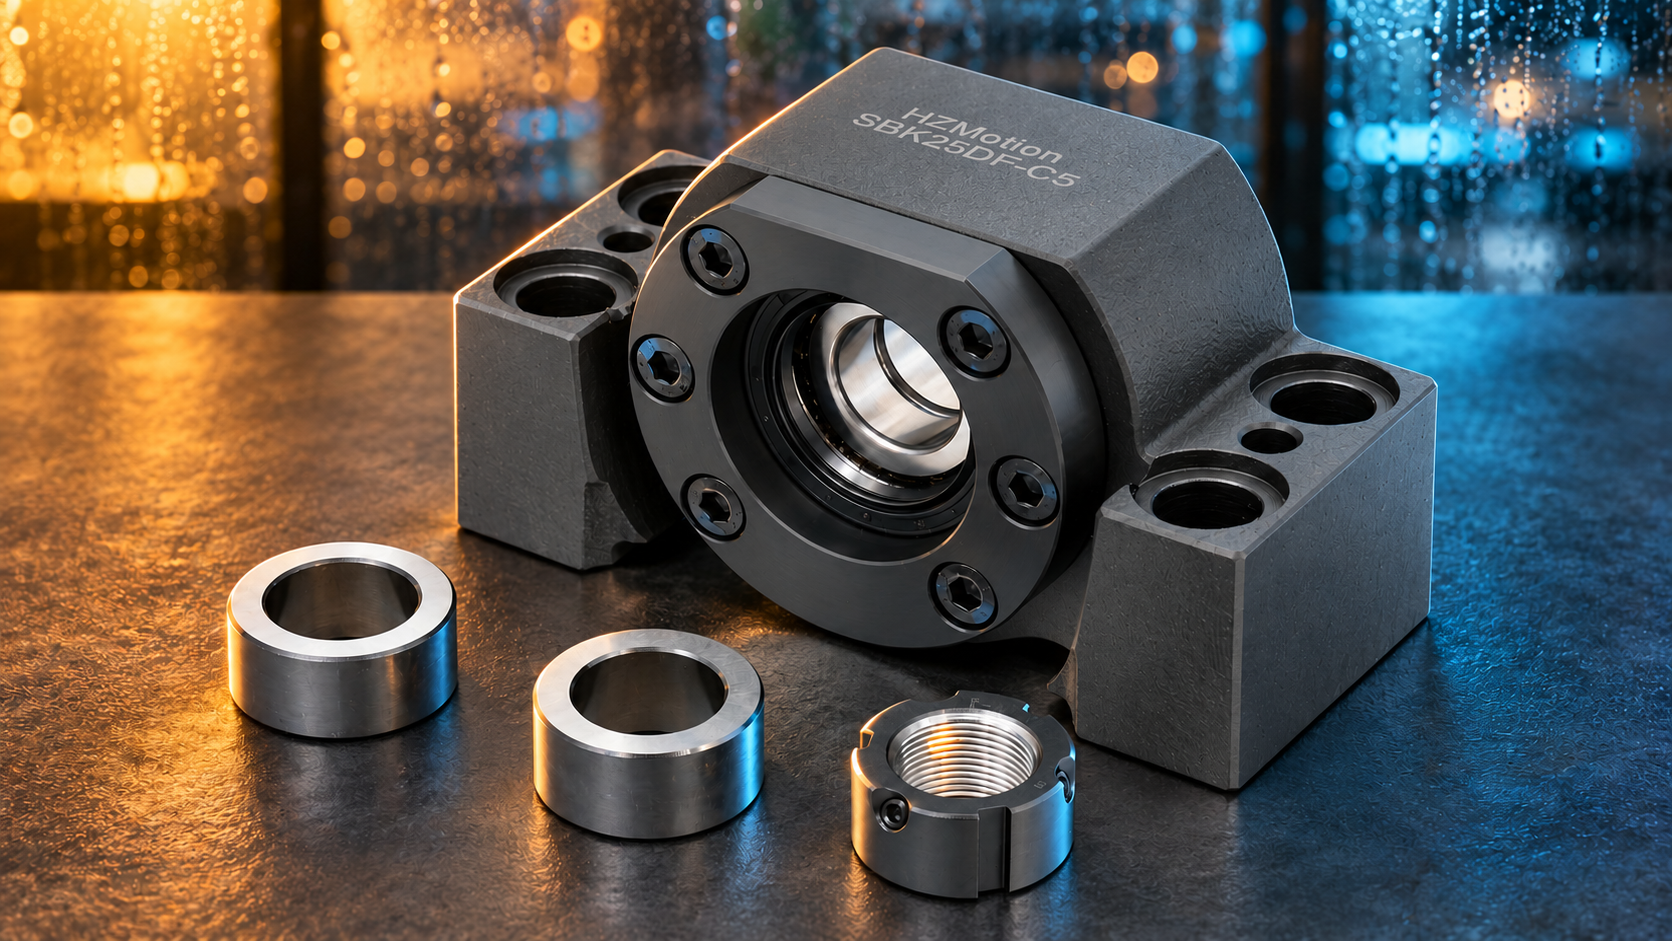
01 / 防护分工
先把环境问题分给正确的部位
设备擦得干净,外表也没有锈迹,并不意味着轴承内部同样干燥。反过来,内部密封完好的支撑单元,其安装面仍可能长期接触冷凝水。把这两件事分开,表面处理、密封和维护要求就容易写准确。
保护金属表面
关注外露钢件、螺纹、划伤处与接触缝隙。表面处理和防锈维护共同影响这些部位的状态。
控制污染物进入
关注旋转轴接口、接合面和连接处。核对实际密封结构与介质相容性,不能仅凭外表颜色判断。
减少直接暴露
通过布置、挡液、排液和清洗管理,减少水、切屑与清洗液到达部件的机会。
三者需要配合:镀层不能替代轴承密封;密封圈不能代替整机挡液;防护罩也不能免除停机后的检查。IP 等级若有要求,应明确对应的完整组件和验证条件。
02 / 环境记录
把“潮湿车间”写成可判断的条件
同样是靠近清洗工位,一台设备只受到偶发飞溅,另一台每班都被喷淋,两者需要的方案可能不同。记录介质从哪里来、会停留多久、最后怎样排走,比只写“要求防锈”更有用。
| 现场条件 | 需要记录 | 设计与维护关注点 |
|---|---|---|
| 湿热与温差 | 温湿度范围;是否在停机或开门后结露 | 冷表面、底脚和缝隙的积水;停机干燥与存放条件。 |
| 切削液或工艺液 | 名称、浓度、温度及供应商资料;飞溅方向与持续时间 | 表面处理、密封材料和润滑剂相容性;挡液、排液与清理通道。 |
| 粉尘与金属屑 | 干粉或湿屑;粒径特征;是否在孔边或平台下堆积 | 积屑清理、接口遮挡和检修空间;湿屑不能长期压在表面。 |
| 清洗过程 | 擦拭或喷淋;介质;压力、温度、距离与频率 | 避免把清洗液直接送入旋转接口;与整机清洗规程一起确认。 |
| 运输与停放 | 包装、存放周期、湿度变化及复机安排 | 包装完好性、防锈措施、开封后的存放与复机检查。 |
若现场已有照片,可同时提供正常运行、清洗后和停机次日的同一位置照片。它们能帮助区分直接飞溅、积液与温差结露,而不必先猜测是哪一种涂层失效。
03 / 表面与配合
选择处理工艺,也要保留装配精度
华准《滚珠丝杠专用轴承座》手册在“特殊表面处理”中,列出了标准钢制主体的发黑处理,以及可洽询的镀黑铬、镀装饰铬和镀镍选项。这一说明对应轴承座产品范围;马达座、螺母座和其他材料零件的可供工艺,需要按具体型号确认。
| 核对项目 | 需要问清的内容 | 写进技术要求的方式 |
|---|---|---|
| 基材与处理范围 | 钢、铝或其他材料;哪些表面需要处理 | 按零件号与图纸版本标注,不把所有零件写成同一工艺。 |
| 实际接触介质 | 处理层与工作液、清洗液的相容性 | 提交介质资料、浓度和温度;由供需双方确认验证方式。 |
| 尺寸与粗糙度 | 处理前后尺寸;孔、止口和螺纹的功能要求 | 明确最终验收尺寸,必要时指定遮蔽面或后加工安排。 |
| 安装与维护 | 接触面、工具接触区和易积液位置 | 兼顾装配接触、可清理性及后续防锈维护。 |
| 验收证据 | 外观、厚度、附着或耐蚀试验的适用项目 | 约定试验方法和判定条件;不把试验小时数直接折算为现场寿命。 |
一个 5 μm 的尺寸算例
对均匀增加在表面的金属镀层,若单边厚度为 t,外圆直径约增加 2t,内孔直径约减小 2t。这个几何关系可用于提前识别配合变化。
d后 ≈ d前 + 2t D后 ≈ D前 − 2t
d 表示外圆直径,D 表示内孔直径;所有尺寸采用同一单位。假设 t = 5 μm = 0.005 mm,则直径变化约为 0.010 mm。若孔与配合轴都镀覆,直径间隙的减小量约为 2(t孔 + t轴),需把两侧一起计入。这里的 5 μm 仅为算例,不是华准工艺规格;发黑等转化膜也不能直接按此模型处理。
精密止口、轴承配合孔、定位面和锁紧螺纹,应在处理前明确最终尺寸与功能。遇到装配干涉,先复核尺寸及工艺记录,再决定返修方式,避免现场随意磨削关键表面。
04 / 现场维护
让水有去处,让检查有记录
- 运行前:看入口确认挡液件、排液路径和清理空间;检查包装拆除后的表面与密封外观。对指定清洁或防锈剂,核对其与密封及润滑剂的相容性。
- 清洗后:看残留按设备安全规程停机后,检查底脚、螺孔边、接合缝和遮挡区。处理残液与积屑,按要求恢复防锈措施。
- 停放时:看变化记录停放时间与环境;复机前检查表面、运行阻力、异响和温升。出现变化时保留照片和工况记录,便于判断原因。
外露静止表面的防锈维护,与轴承内部补充润滑脂是两项工作。华准轴承座手册说明出厂已加注润滑脂,并要求不要随意拆卸固定端总成。不要为处理外部锈斑而拆开预紧轴承组。相关装配边界可参考固定端支撑单元的拆卸与维修判断。
05 / 沟通清单
一次说清楚,减少来回确认
选型沟通可以从下面五项开始。暂时没有答案的项目保留“待确认”,比用一个未经验证的耐蚀等级代替所有条件更可靠。
| 资料 | 建议提供的内容 |
|---|---|
| 产品与图纸 | 轴承座、马达座、螺母座的型号、材料、数量和图纸版本。 |
| 介质与暴露 | 介质名称、浓度、温度、接触方式、停留时间及清洗条件。 |
| 关键接口 | 配合孔、止口、安装基准、螺纹及需要保持的精度。 |
| 整机配合 | 挡液、排液、密封、通风及维护可达性;现有现场照片。 |
| 验收与维护 | 拟用工艺、需保护或遮蔽的表面、验证方法、检查责任和停放要求。 |
06 / 常见问题
防锈与环境适配问答
发黑、镀镍和镀铬,能否直接排出统一的防锈等级?
不能只看工艺名称。基材、前处理、处理质量、表面完整性、介质与暴露方式都会影响结果,应按具体工况和验证条件比较。
外壳做了耐蚀处理,是否就可以直接冲洗?
仍需核对旋转接口、密封、连接处和整机清洗条件。外壳表面处理不能自动赋予整套组件一个 IP 等级。
马达座和螺母座可以直接沿用轴承座的表面处理吗?
应按型号、材料和关键配合面确认。轴承座手册列出的选项,不能自动视作所有马达座和螺母座的标准供货配置。
出现锈迹后,是否一定需要换掉整个组件?
先判断位置、深度及对配合、密封和运行的影响。关键配合面、滚动接触区域或密封接触处出现损伤时,应由技术人员评估,不能仅凭外观决定继续使用或报废。