发布于:2026-09-15 00:32:11
马达座轴系找正与诊断
先分清偏差,再逐项找正
接上联轴器后发热、振动或转动变重,不能都归为“同轴度不好”。先区分径向、角向和轴向安装问题,再检查基准、测量条件、连接与终紧后的状态。
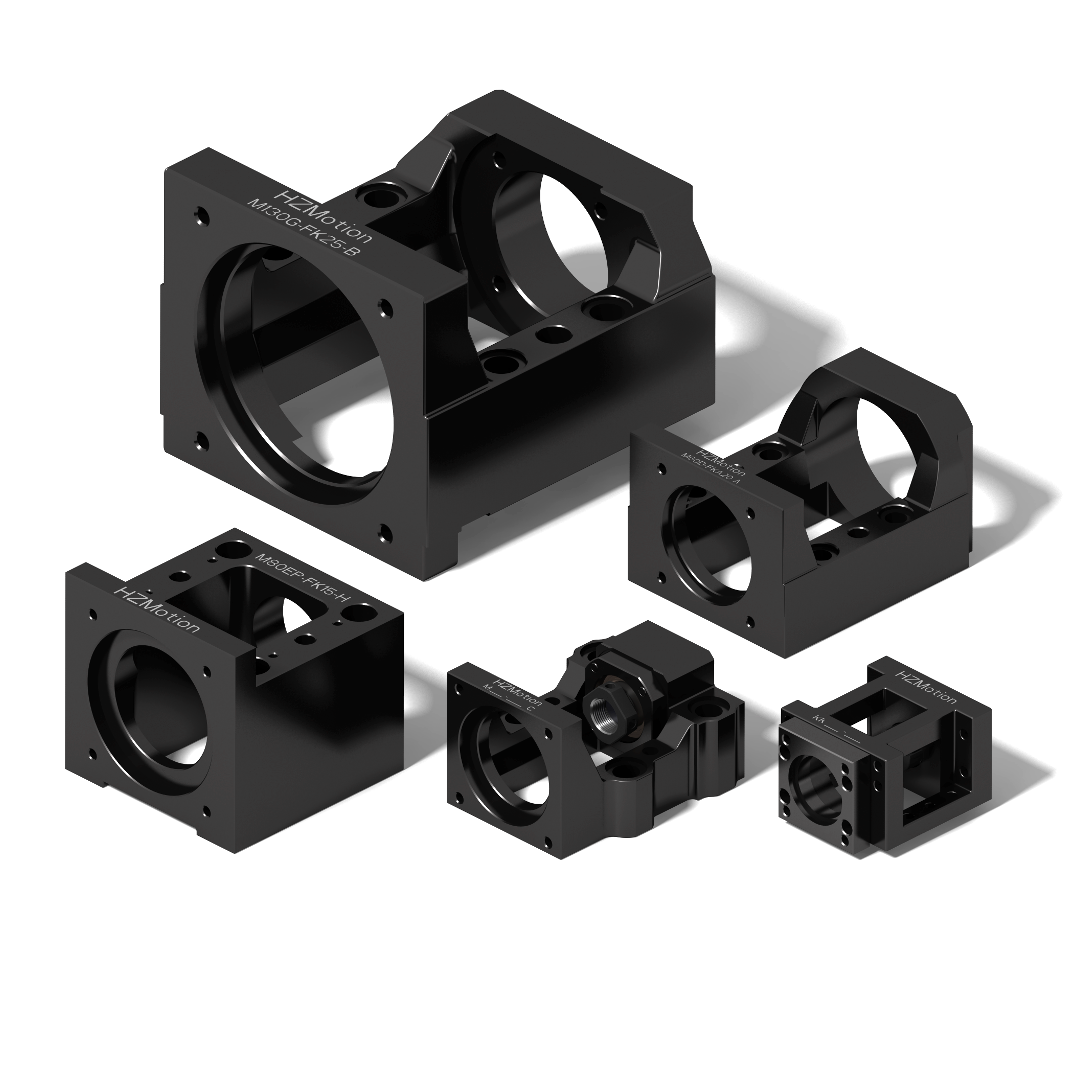
01 / 分清三类偏差
“不同心”需要拆成可测量的问题
现场常用“马达座同轴度不好”概括联轴器两端没有对正。诊断时应区分两根旋转轴线的径向偏移、角向偏差,以及联轴器的轴向安装位置。图纸上的同轴度或其他形位要求,要按指定基准和检测方法判定,不能直接等同于某一个现场百分表读数。
| 检查项目 | 几何含义 | 需要记录的量 | 典型检查线索 |
|---|---|---|---|
| 径向偏移(平行偏移) | 两轴方向近似平行,但在选定参考截面上中心位置不同。 | 注明截面位置的水平、垂直偏移,通常以 mm 表示。 | 中心高差、定位孔偏心、安装基座位置或配合问题。 |
| 角向偏差 | 两根轴线的方向不一致;偏移会随轴向测量位置改变。 | 水平、垂直方向的角度,或规定长度上的偏差,如 mm/100 mm。 | 安装端面歪斜、接触不实、基座变形或终紧引入倾斜。 |
| 轴向安装偏差 | 轴端、轮毂或弹性元件在轴线方向的位置不符合联轴器要求。 | 指定基准之间的间距、有效夹紧长度及剩余轴向位移能力。 | 轴伸不匹配、轮毂装得过深、轴端顶住或热位移空间不足。 |
轴向间距不正确本身不等于两轴不同轴:两根轴可以在同一直线上,但轴端仍然顶住。径向与角向偏差也可能同时存在,必须分别记录。
02 / 影响与线索
偏差通过联轴器传递附加载荷,症状不能单独定因
联轴器为容纳偏差而发生变形时,会向电机端和丝杆支撑端施加反力或力矩,具体大小取决于联轴器类型、刚度与偏差组合。可能出现振动、噪声、局部温升、连接磨损或轴承负担增加,但这些现象也可能由润滑、零件损伤或控制参数引起。
| 现场现象 | 优先核对 | 不要直接认定 |
|---|---|---|
| 接上联轴器后转动阻力或电流增加 | 径向与角向找正、轴向间距、轮毂夹紧位置及内部干涉。 | 不能仅凭电流把问题定为预紧过大;先做同条件对比。 |
| 电机端或固定端温升异常 | 连接前后状态、相同速度载荷下的温度趋势、润滑及轴承情况。 | 温度本身不能指出偏差方向,也不能直接量化找正误差。 |
| 某些速度下振动或噪声明显 | 几何找正、紧固、联轴器状态及整机共振条件。 | 某个频率分量只能作为线索,不能单独证明马达座不同心。 |
| 终紧后变紧,放松指定连接后改善 | 安装面接触、毛刺、定位配合、孔位与基座变形。 | 不能以松着螺栓能转作为交付状态。 |
| 换向有敲击或位置变化 | 轮毂夹紧、轴端锁紧、支撑连接、螺母与导向系统。 | 不能把所有换向位移都归为同轴度或轴承内部间隙。 |
安川 LEGEND 用户手册第 3.2 节要求电机与机械轴找正,并提醒安装冲击可能损伤编码器;其电机轴径向及轴向载荷也有型号限制。本文据此保留找正和载荷核对原则,不把该手册某一系列的数值用作全部马达座的验收标准。
03 / 测量准备
先确认基准和零件状态,避免把跳动当成偏移
- 固定检查边界 记录电机、马达座、支撑轴承及联轴器完整型号,标记异常出现于装配哪一步,确定将保持不动的安装基准。
- 按规程隔离与支撑 断开动力,防止意外运动;竖直或受重力作用的机构先可靠支撑。需要转轴或松开连接时按设备维修程序执行。
- 检查定位接触 清理允许清理的防护涂层、毛刺和异物,检查止口、端面与基座是否完整贴合,确认孔位不会靠螺栓强拉对齐。
- 分开检查单件 在规定支撑和轴向定位状态下检查电机轴、丝杆轴颈及轮毂的径向或端面跳动,注明测点与旋转方式。
- 确认仪器可用 选择适合空间和限值的量具,检查表架刚性、零位回归、测头方向与重复性;不能满足测量条件时使用合适工装。
把表固定在机架上,只转动一根轴,测到的轴表面跳动包含该表面相对自身旋转轴线的误差。它不是两根轴之间的中心偏移;同样,轮毂外圆也不一定能未经检查就作为轴线的精确代表。不要把任意跳动读数除以二,直接写成“同轴度”。


04 / 分项测量
径向、角向、轴向分别建立读数与判定依据
径向:在规定参考截面测两轴相对位置
空间允许时,可采用适用的双表反向法或激光轴对中仪。按所选方法规定在两轴或合格轮毂上安装工装,输入或记录测量平面的距离,标明水平与垂直方向;按仪器或工艺要求转到测量位置,保留原始读数和计算结果。结果必须注明是在联轴器中心面还是其他截面,因为存在角向偏差时,换一个截面,偏移量就会变化。
角向:看轴线方向,不只看一个截面的中心
可以由适用的轴对中仪或双表方法计算角向结果;采用端面测量时,要使用工艺认可的测量端面、测量直径和转动方式,控制端面跳动与轴向窜动影响。若以四个方位的间隙变化作初步判断,应明确它还可能包含端面本身误差,不能只凭一处塞尺间隙就判定角度。
轴向:核对规定安装尺寸和工作位移
按目标联轴器图纸核对轮毂位置、轴端间距、有效夹紧长度和弹性元件的安装长度。轴端不可见时,使用图纸允许的外部基准和尺寸链确认,不能凭轮毂外观估计。区分静态安装间距与运行中允许的轴向位移,并结合丝杆固定/支撑方式和温度变化核对。
| 结果项目 | 记录要求 | 常见误读 |
|---|---|---|
| 径向偏移 | 水平/垂直值、单位、参考截面、测量平面距离与测量方法。 | 单根轴外圆跳动不等于两轴偏移。 |
| 角向偏差 | 两个方向的结果;采用 mm/100 mm 等表示法时写全单位与基准长度。 | 以规定直径表示的端面间隙差不能直接当成径向偏移。 |
| 轴向安装 | 目标间距及公差、实际间距、轮毂夹紧长度和轴向位移要求。 | 联轴器允许轴向位移不是可以任意缩短夹紧长度或让轴端顶住。 |
SKF 轴对中工具说明书分别报告水平、垂直方向的偏移和角向结果,并在调整、紧固后要求重新测量。这里沿用分项记录和复测原则;短轴、法兰安装或旋转空间受限的伺服机构,应选用适合其结构的工装与方法。
表架挠曲、轴向窜动、测面跳动、输入距离错误和转角不足都可能影响结果。若重复测量不稳定,先解决测量条件,不要据此加工定位面或扩大安装孔。
05 / 纠正顺序
从基准到连接,调整一次就复查一次
| 发现的问题 | 处理方向 | 复测重点 |
|---|---|---|
| 止口或端面未贴合 | 排除异物、毛刺、涂层厚度或配合不符;按图纸确认,不用螺栓硬拉入位。 | 贴合与定位恢复后,复测单件状态和两轴找正。 |
| 基座或安装面引入偏移、倾斜 | 按设备设计允许的调整位置修正;需要修复基准面时由工程确定方案。 | 安装面接触、紧固前后读数及与丝杆、导向系统的关系。 |
| 轮毂安装位置或轴向间距错误 | 按联轴器图纸重新定位和紧固;先确认轴伸与夹紧区足够。 | 轴端间距、夹紧长度、无干涉及连接后的找正。 |
| 终紧后读数改变 | 检查接触不实、孔位牵拉和紧固顺序,按规定工艺逐步终紧。 | 最终力矩状态下的几何,而不是半松状态下的读数。 |
| 零件或定位接口本身不合格 | 按图纸复检并评估修复或更换,保留问题记录。 | 更换后的接口与完整轴系,避免只换件而保留原来的外部约束。 |
对于止口定位的法兰电机,不要套用带机脚电机的垫片调整方式,在法兰下随意塞局部薄片。需要垫片、调整板或修复基准时,应有适合该结构的工程方案,保持定位和接触完整。也不要为了对准电机而任意移动已与导向机构找正的丝杆支撑。
轴对中与轴承内部预紧是两件事。出现找正偏差时,不应随意拆开已调整的固定端总成或继续拧轴端螺母来“消除阻力”。维修边界可参阅 固定端轴承座维修判断。
06 / 诊断示例
接上联轴器后电流变高,如何缩小范围
下面是一组检查逻辑示例,不是具体客户的故障案例,也不设定通用合格值。前提是零件已按规程支撑,相关运行比较在设备允许的速度、负载与控制条件下进行。
- 先记录变化条件 如果异常是在连接联轴器后出现,先保存连接前后的工况与读数;若拆开后负载已经改变,电流数值只能作线索,不能直接相减当作摩擦损失。
- 分别查三项 确认两轴在规定截面的偏移和角向结果,再核对轴向安装间距与轮毂位置。几何找正合格并不排除轴端相顶。
- 一次处理一个已确认问题 例如发现轮毂位置不符合联轴器图纸,应按工艺纠正并复测;不能先调伺服参数掩盖尚未查清的机械阻力。
- 回到相同状态比较 在最终紧固和规定运行条件下复查几何、温升、振动及电流趋势。如果仍异常,再检查轴承、润滑、负载和控制系统。
症状改善只说明处理可能有效,不能替代验收;症状未改善也不等于刚换的零件必然不合格。保留每一步的配置和测量记录,才能区分多个原因。
07 / 验收记录
合格值要对应对象、方法和最终装配状态
| 记录项目 | 至少包含什么 | 判定来源 |
|---|---|---|
| 识别与工况 | 电机、马达座、支撑、联轴器完整型号,图纸版本,速度/载荷、环境与冷/热状态。 | 订单配置、受控图纸与设备试运行程序。 |
| 测量方法 | 仪器、分辨率、工装、测面、参考截面、测量距离与重复性检查。 | 已确认的检测工艺和仪器适用条件。 |
| 径向与角向 | 水平和垂直的调整前/终紧后结果、单位及允许值。 | 电机、联轴器和整机的相应要求;不同定义的限值分别核对。 |
| 轴向安装与定位 | 规定间距、夹紧长度、固定端定位和热位移条件。 | 目标联轴器及轴端图纸、丝杆支撑方案。 |
| 试运行 | 批准的分级工况,电流、温度、振动与噪声趋势,全行程及冷却后复测结果。 | 设备验收标准和同条件基准记录。 |
联轴器目录里的最大补偿能力通常不是推荐装配目标。径向、角向和轴向偏差同时存在时,要核对目标联轴器的组合使用限制,不能默认各项最大值能够同时用满。电机轴允许载荷还应按其型号和载荷作用位置核对。
冷态终紧合格后,从低速逐步升至批准工况,出现异常则暂停升级工况并排查。需要考虑热态变化的设备,按测量程序记录热态或停机后的对应状态,不能在运行中接近旋转件用手持量具找正。完整装配项目可接续使用 轴承座装配验收检查表。
08 / 快速问答
常见问题
弹性联轴器能补偿偏差,为什么还要找正?
补偿伴随弹性变形及反力,且受速度、载荷与偏差组合限制。应按目标联轴器的安装要求找正,不能以最大补偿能力作为日常装配目标。
百分表测到的轴跳动就是同轴度吗?
不是。单根轴相对固定表架的跳动,与两轴相对偏移是不同测量。需要明确基准、测点、旋转方式及所采用的检测方法。
两轴在同一直线上,就不会有轴向问题吗?
仍可能有。轮毂位置、夹紧长度和轴端间距不正确,或热位移没有空间,都可能造成干涉或附加轴向载荷。
一体化马达座也需要检查这些项目吗?
需要。它减少部分定位接口,但电机轴、丝杆轴端、配合、端面贴合和基座安装仍会影响最终状态。
有没有所有马达座通用的偏差合格值?
没有一个适用于所有配置的单一数值。应按目标电机、联轴器、图纸和设备要求分别确定限值,并匹配相应测量定义与方法。