发布于:2026-10-29 00:00:00
更新于:
精密装配 · 安装接口
把滑台装到设备上,也要把原有状态保留下来
一件滑台在检验台上运行平稳,装到机架并终紧后却出现运动阻力变化。这种差别值得认真对待:精密滑台与设备基座连接后,会共同形成一套受约束的结构。安装既要保证可靠定位,也要使接触与紧固条件符合设计。
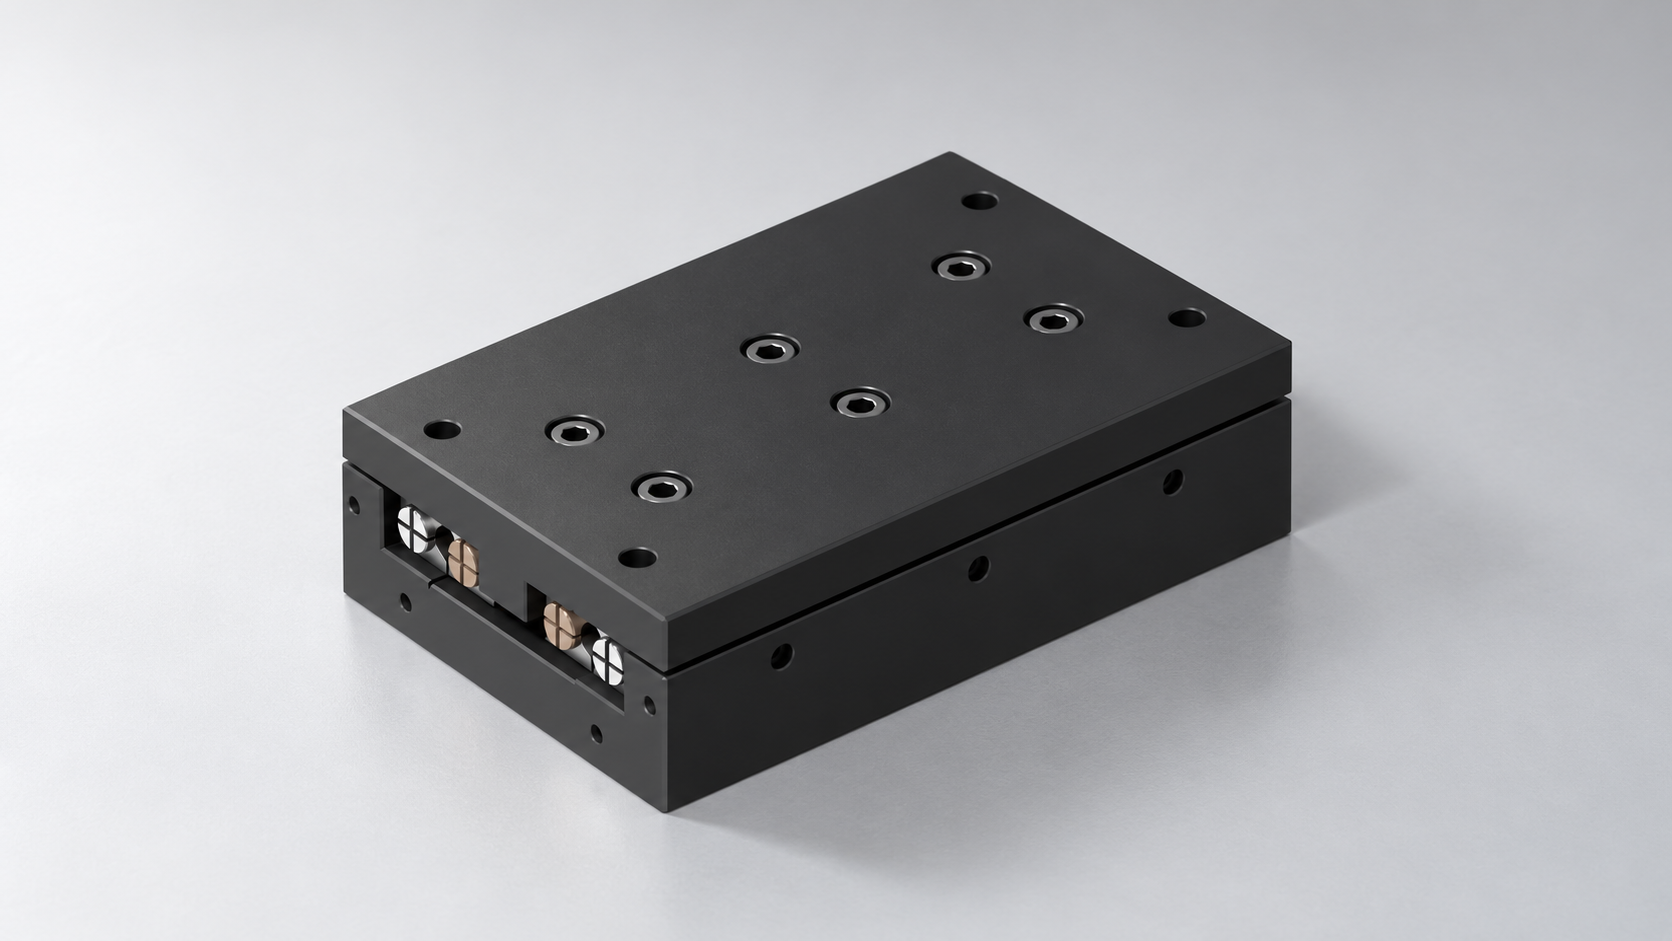
01 / 安装基准
先检查安装面的接触与支承
滑台安装面、设备基座和紧固件构成一条受力路径。局部毛刺、残留切屑或不合适的支承,会让螺栓先把零件拉向不均匀的接触位置。此时,即使紧固件没有松动,上台体运行状态也可能改变。检查时应把“是否拧紧”和“是否正确接触”分别判断。
| 接口要素 | 需要确认的内容 | 容易忽略的细节 |
|---|---|---|
| 主安装面 | 图纸规定的面、接触区域与基座支承 | 边缘毛刺、涂层堆积、油污中夹带颗粒 |
| 侧向定位 | 是否有指定侧基准、定位销或允许的找正方法 | 未经设计的侧面顶紧会增加额外约束 |
| 孔位与孔口 | 位置、孔径、沉孔或沉头形式与工具空间 | 孔口翻边、螺栓头或垫圈局部搭边 |
| 底座刚度与接触 | 连接处厚度、跨度和受力支承是否匹配 | 薄壁悬空部位被螺栓拉弯 |
| 上部夹具 | 连接面、螺钉长度、重心及载荷路径 | 夹具自身变形也可传到上台体 |
CRU 与 HZM 工作台的基座平面度、定位方式和支承范围,应按具体型号图纸确认。图纸未注明时,应在加工和装配前补齐技术条件。
不以放松内部导向调节件或改变预紧来抵消设备基座误差。需要找正或垫片时,应使用设计批准的方法与受控接触区域;零散塞片不自动等于有效支承。
02 / 尺寸链
先算伸入长度,再判断真正啮合了多少
盲螺纹孔的“深度”至少可能指钻孔深度、攻丝深度和完整螺纹的有效深度。螺栓端部还有倒角,孔底也可能存在不完整牙或钻尖区域。把所有标注都读成可用啮合长度,可能使螺钉先顶到底,或导致实际完整牙接触不足。
lin = Lb − tstack
lin:从被连接件螺纹孔入口平面起算的螺栓伸入长度;Lb:按该头型定义的螺栓长度;tstack:从相同长度参考面到孔入口的实际夹持厚度。沉头结构应单独核对长度参考。
| 尺寸名称 | 代表什么 | 应避免的误读 |
|---|---|---|
| 夹持厚度 tstack | 螺栓长度参考面至目标孔入口的实际距离 | 只看主体板厚,遗漏垫圈、沉孔及结构台阶 |
| 伸入长度 lin | 螺栓进入目标孔的几何长度 | 把伸入的全部长度当成完整牙啮合 |
| 有效啮合长度 le | 内外完整螺纹实际重叠、能按设计参与承载的长度 | 把入口倒角、端部不完整牙全部计入 |
| 孔内可用深度 | 考虑底部形状、完整牙范围和禁止接触区域后的可用空间 | 直接把钻尖最深位置当作螺栓允许到达位置 |
| 孔底间隙 | 螺栓端部与限制表面之间的实际余量 | 以“拧得紧”证明没有顶底 |
例如,选用长度 20 mm 的螺栓,按相同参考面核实夹持厚度为 8 mm,则名义伸入长度为 12 mm。若图纸只写“钻孔深 16 mm”,还不能据此批准这颗螺栓:完整牙深度、端部形状、所需有效啮合、长度公差与运动部件间隙仍需确认。
需要核对最不利情况时,最大伸入量取螺栓长度上限减去夹持厚度下限;最小伸入量采用相反组合。有效啮合则依据完整内外螺纹的实际重叠范围再判断,其要求与材料、螺纹、载荷及连接设计有关,不能用一个固定倍数覆盖所有滑台。
03 / 紧固过程
把终紧拆成可观察的几个阶段
- 记录安装前状态在受控支承、负载和测量条件下记录运行范围、阻力趋势与几何检查结果。不要让未固定滑台承受倾覆风险。
- 检查接触与孔内状态清理并检查基准面、孔口、紧固件;确认螺栓规格、长度、头部接触与工具空间符合图纸。
- 就位并初步找正按指定定位基准和工艺使零件稳定接触。避免靠强行拉紧螺栓把错位孔或悬空面拉到一起。
- 按规定顺序分步紧固采用该装配规定的顺序与阶段值,并保持规定的螺纹表面状态。没有扭矩要求时,先完成技术确认,不现场猜一个数值。
- 每个关键阶段复查观察紧固阶段与运行状态变化是否对应。出现异常则停止进入下一阶段,核对外部接触和尺寸链。
- 终紧后按工作状态验收在最终夹具、负载与规定温度条件下完成计划检查,保留终紧参数和测量结果。
相同扭矩并不必然形成相同夹紧力。螺纹与头下摩擦、润滑状态、表面处理、垫圈和重复使用情况都会影响关系。因此,扭矩记录应和紧固件规格、表面状态一起保存;不应把来自其他零件的数值直接移用。
| 阶段 | 固定条件 | 重点观察 |
|---|---|---|
| 安装前基线 | 支承、温度、测量方向、速度与负载 | 可用范围和原始运行趋势 |
| 就位/初紧 | 指定基准、接触方式与定位方法 | 接触是否均匀,定位是否引入侧向力 |
| 分步紧固 | 规定顺序、阶段要求、同一测量方法 | 变化从哪一步、哪一区域开始 |
| 终紧/装夹具后 | 最终连接与工作载荷 | 运行状态、几何及工艺位置是否满足验收 |
04 / 前后比较
把“阻力变大”与“精度变差”分别测清楚
运行阻力、直线运动几何和定位表现是不同的观察量。某个位置的阻力变化不能直接换算成定位误差;驱动系统能把台面带到目标位置,也不代表导向接触与安装状态都合适。测量计划应与设备实际关注的性能相对应。
| 观察量 | 比较方法 | 解释边界 |
|---|---|---|
| 运动阻力或驱动负载 | 相同速度、方向、负载、温度与测量位置比较 | 驱动电流还受控制与传动影响,不能直接当作导轨摩擦力 |
| 运行几何 | 按既定基准和测点检查直线度、平行或角度变化 | 表架、测头位置和基座本身的变形都可能影响读数 |
| 定位表现 | 使用约定负载、速度、方向、循环与温度条件 | 重复定位与全行程定位偏差应分别报告 |
| 局部干涉 | 检查螺钉端部、夹具、线缆和护罩 | 位置相关的接触可能与整体安装变形不同 |
如果变化恰好出现在某一次外部紧固后,它提供了排查方向,但不能单凭时间先后就认定部件损坏。应先在安全且受控的条件下核查基座、接触与紧固尺寸。是否允许解除某处外部紧固、如何支承和复测,必须符合装配程序;不能在带载运行中随意松螺钉试验。
若外部因素已经排除,仍有局部卡滞、异常噪声、滚道痕迹或颗粒,应保存状态并安排产品检查。分别记录已排除的外部因素和仍存在的异常,便于后续检修判断。
05 / 装配交付
记录既要有结果,也要有形成结果的条件
| 记录类别 | 至少包含 | 用途 |
|---|---|---|
| 产品与基座 | 完整型号、图纸版本、基座图与安装面检查 | 追溯使用的是哪一套接口 |
| 紧固件 | 规格、等级或材料、长度、数量、垫圈与表面状态 | 确认连接条件与尺寸链 |
| 孔与啮合 | 孔入口基准、完整牙深度、伸入范围与有效啮合要求 | 避免顶底、穿出或不足啮合 |
| 过程 | 定位方法、紧固顺序、阶段值、工具及日期 | 保留可重复的装配方法 |
| 验证 | 安装前后数据、负载/速度/温度、判定标准 | 说明结果可在什么条件下比较 |
一份好的安装记录,应能让下一位工程师按同样条件复核结果。它不必复杂,但“已装好”“手感正常”这类结论,需要有对应的位置、方法与条件作为支撑。
06 / 常见问题
安装接口的五个常见判断
精密滑台是否都适用同一个基座平面度要求?
不适用。允许误差与滑台尺寸、结构、精度目标和支承方式有关。采用具体型号图纸及设备设计确认的要求;缺失时应补齐技术条件。
螺栓能拧紧,是不是说明长度合适?
不是。螺栓顶底也可能出现扭矩上升。必须核对伸入长度、孔内可用空间、有效啮合与运动部件间隙。
钻孔深度和有效螺纹深度有什么区别?
钻孔深度包含底部几何空间,攻丝末端与孔口又可能存在不完整牙。有效啮合是内外完整螺纹实际重叠并按设计承载的部分,需要单独确认。
安装后阻力增大,可以放松滑台内部调节螺钉吗?
不应这样补偿。先检查设备基座、外部紧固尺寸和夹具连接。内部导向或预紧属于产品自身状态,未经确认的调整会改变其工作条件。
终紧后只检查空载是否足够?
通常不足以代表最终工作状态。验收应包含约定的夹具、负载、运动条件与温度,并区分运行阻力、几何和定位指标。